
(1) TIG焊 采用Φ1.6mm马氏体时效钢专用焊丝,电源极性:冷丝焊用直流反接,热丝焊用交流,背面须通氩保护。表4-119为焊接参数举例。
(2) MIG焊 可采用短路过渡、喷射过渡和脉冲喷射过渡三种方式。采用焊丝材质同TIG焊。表4-120为焊接参数举例。
(3)埋弧焊 一般不推荐,即使厚板也建议使用MIG焊,只是在厚板且要求不高的场合方可使用。采用埋弧焊时,焊丝应含较高Ti以还原焊缝金属,使用不含硅酸盐的碱性焊剂。推荐焊剂配方见表4-121。焊接参数见表4-122。
表4-119 马氏体时效钢TIG焊焊接参数举例
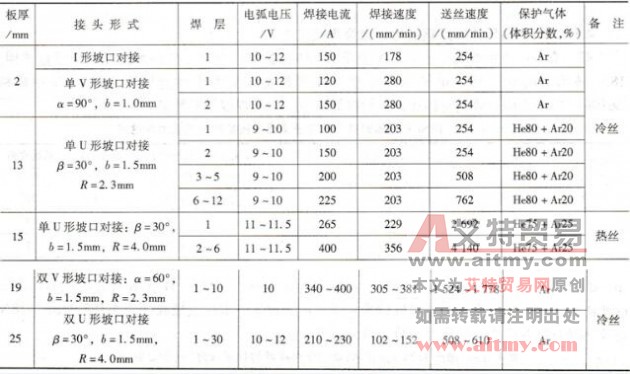
表4-120 马氏体时效钢MIG焊焊接参数举例
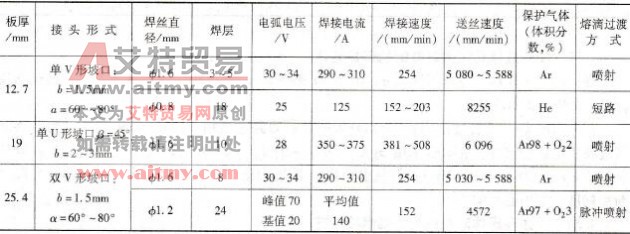
表4-121 推荐马氏体时效钢的埋弧焊焊剂配方(质量分数,%)

表4-122 马氏体时效钢埋弧焊焊接参数举例

(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )