搭接和角接平焊法的操作要点
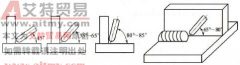
T 形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。船形焊的焊条位置如图 3-23 所示。这种焊接位置相当于在 90 °角 V 形坡口内的水平对接缝,低压无压容器及管道的搭接焊

T 形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。船形焊的焊条位置如图 3-23 所示。这种焊接位置相当于在 90 °角 V 形坡口内的水平对接缝,低压无压容器及管道的搭接焊
焊缝倾角为 0 ° ~5 °、焊缝转角为 0 ° ~10 °的焊接位置称为平焊位置,在平焊位置进行的焊接即为平焊。水平放置的钢板平对接焊是气焊焊接操作的基础。 平对接焊操作如图 6-6 所示。
焊缝处在水平位置时的焊接操作方法称为平焊法。根据焊接接头形式的不同,平焊法又有对接、搭接和角接平焊等。 平焊时,由于焊缝处在水平位置,熔化金属不会从熔池中流出,并且
T 形接头和搭接接头的平焊焊接方法近似对接接头的横焊,由于液体金属下流,易造成角焊缝上薄下厚和上部咬边。因为平板散热条件较好,焊嘴与平板夹角要大一些 (60 ° ) ,而且焊接
T 形接头平焊在操作时易产生咬边、未焊透、焊脚下偏(下垂)、夹渣等缺陷。为了防止上述缺陷,除了正确选择焊接规范外,还应根据两板的厚薄适当调节焊条的角度。如果焊接两板