T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。船形焊的焊条位置如图3-23所示。这种焊接位置相当于在90°角V形坡口内的水平对接缝,低压无压容器及管道的搭接焊缝和角接焊缝常应用此类结构,且由于操作技术比较简单,故易被焊工掌握。
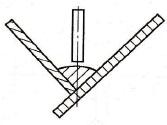
图3-23 船形焊
搭接和角接焊缝平焊第一层时,应选用较大的电流,以保证焊缝有足够的熔深。当焊件厚度相同时,焊条倾角正好是夹角的一半,即:t1=t2时,α1=α2,如图3-24所示。
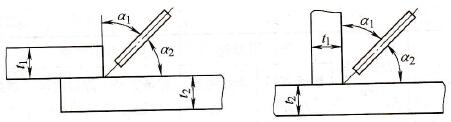
图3-24 搭接和角接平焊时焊条的倾角Ⅰ
当焊件厚度不同时,焊条应偏斜,使电弧热能的大部分作用于厚度较大的一侧,即:t2 >t1时,α2 >α1,如图3-25所示。
在多层焊的情况下,搭接平焊缝、横焊缝及仰焊缝通常采用多道焊法(焊脚尺寸要求8mm以上时)。若采用单道多层焊法(焊脚尺寸小于8mm时),则焊条的位置和摆动形式如图3-26所示。
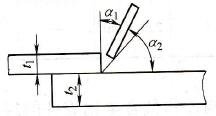
图3-25 搭接和角接平焊时焊条的倾角Ⅱ
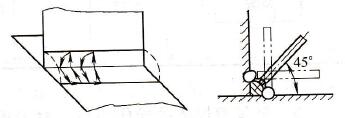
图3-26 焊条的摆动
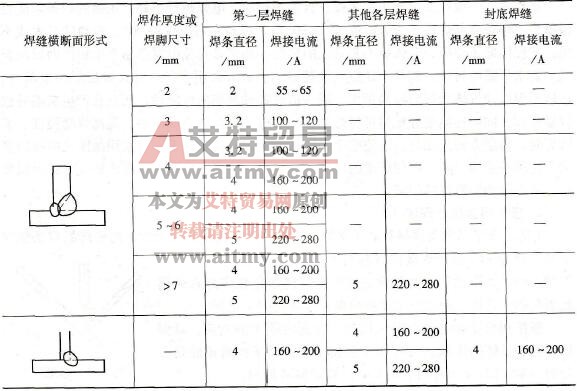
表3-17给出了T形接头横角焊推荐使用的工艺参数。
表3-17 推荐T形接头横角焊的工艺参数