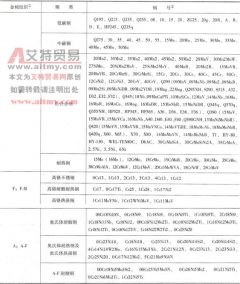
异种钢焊接时如何对钢种进行合理分类
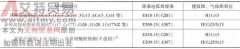
传统分类方法是根据钢的金相组织,如表 11-1 。 表 11-1 异种钢焊接时钢种按金相组织分类表 ① P- 珠光体; F- 铁素体; M- 马氏体; A- 奥氏体。 ②本栏钢号仅包括常用钢材,一些专用钢

传统分类方法是根据钢的金相组织,如表 11-1 。 表 11-1 异种钢焊接时钢种按金相组织分类表 ① P- 珠光体; F- 铁素体; M- 马氏体; A- 奥氏体。 ②本栏钢号仅包括常用钢材,一些专用钢
选择焊接材料应注意下列两点:一是不可使焊缝形成单相铁素体组织,以免发生晶粒长大而导致脆化,且这类脆化是无法用焊后热处理来消除的;二是焊缝中应有 Ti 或其他碳化物形成元
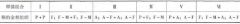
按钢的金相组织构成的焊接组合见表 11-2 。其中耐热钢分为珠光体、马氏体、铁素体和奥氏体四类(有时把贝氏体亦作为一类),其焊接组合为表 11-2 中的组合Ⅳ ~ 组合Ⅵ。 表 11-2 异种
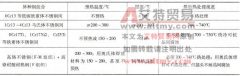
参见表 1 。 表 1 异种高铬钢相焊时预热温度、层温和焊后热处理规范 (作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )
应按结构工作条件,选择焊接材料并制订焊接工艺: (1) 选用 E308-15(A107) 焊条或 H1Cr19Ni9 焊丝 焊前可不预热,焊后可不热处理,但可作 950~1050 ℃的稳定化处理。焊接接头可在 360 ℃以下
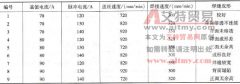
某航天结构需要进行异种铝合金的悬空焊,经试验交流脉冲 TIG 焊是最佳选择。 (1) 焊接性分析 ①铸造铝合金与防锈铝合金在熔点、线胀系数、热导率及比热容上所存在的差异可能导致