异种金属焊接中的稀释与熔合比有什么联系
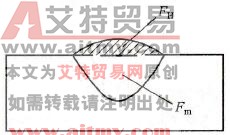
答:异种材料焊接时,由于母材的熔入而引起熔敷金属合金成分含量降低的现象称为稀释。熔合比是指熔焊时,被熔化的母材在焊道金属中所占的百分比。 熔敷的焊接材料的化学成分作

答:异种材料焊接时,由于母材的熔入而引起熔敷金属合金成分含量降低的现象称为稀释。熔合比是指熔焊时,被熔化的母材在焊道金属中所占的百分比。 熔敷的焊接材料的化学成分作
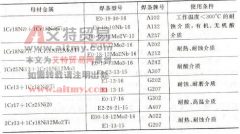
选用异种不锈钢焊条主要是考虑母材金属的化学成分、性能和使用条件等因素。常见异种不锈钢焊条的选用参考见表 9-43 。 表 9-43 常见异种不锈钢焊条电弧焊时焊条的选用 ①当板厚δ
①焊前仔细检查氩弧焊设备的水路、电路、气路、仪表等工具是否正常,加工坡口后彻底清除坡口及其两侧 20mm 内的油污和杂质,去除焊丝的油污和锈斑,使其露出金属光泽。 ②引弧时
堆焊是异种金属的冶金结合,属于异种金属熔化焊的一种特殊形式。特别是由于堆焊层金属都是采用合金元素较高的合金,而母材大都是低碳钢或低合金钢。因此堆焊时,由于母材或预
异种钢(异种金属)焊接时为克服材料的冶金不相容、物理性质差异,以及避免出现淬硬或其他不利组织,可采用堆焊隔离层方法,亦称过渡层焊接法。隔离层成分可以是一种母材成分
(1) 异种奥氏体耐热不锈钢间焊接 选用 E309-16(A302) 、 E309-15(A307) 焊条或 H1Cr25Ni13 焊丝时,焊前可不预热,焊后可不热处理,或作 870~920 ℃的热处理。焊接接头可在不含硫化物的介质中使
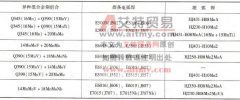
见表 11-3~ 表 11-5 。 表 11-3 异种低合金钢相焊时焊接材料选择参考 表 11-4 异种低碳钢及低合金钢相焊时焊接材料选择参考 表 11-5 异种低、中碳钢和低合金钢相焊时焊接材料选择参考 (
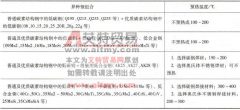
预热温度选择见表 11-6 ,层温应等于或略高于预热温度。 表 11-6 异种低碳钢及低合金钢相焊时预热温度选择参考 (作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢
(1) 选用 E316 -16( A102) 焊条 焊前可不预热,焊后可不热处理或作 950~1050 ℃稳定化热处理。接头可在 360 ℃以下非氧化性介质中使用。 (2) 选用 E347-15( A137) 焊条 可用于氧化性液体介质…
(1) 焊接热输入选择 为减小热影响区淬硬和冷裂倾向,宜采用较大焊接热输入,亦即以较大电流和较慢焊接速度焊接,且采用焊条或焊丝(焊枪)摆动焊接法,以期获得珠光体 + 铁素体