如何进行结构钢预留间隙I形坡口纵缝双面埋弧焊
在焊剂垫上施焊。为保证焊透,必须预留间隙。板越厚,间隙越大。一般在定位焊缝反面进行前一侧焊缝的施焊,所选焊接参数应保证该侧焊缝的熔深超过焊缝总厚度的 1/2~ 2/3 。为防烧

在焊剂垫上施焊。为保证焊透,必须预留间隙。板越厚,间隙越大。一般在定位焊缝反面进行前一侧焊缝的施焊,所选焊接参数应保证该侧焊缝的熔深超过焊缝总厚度的 1/2~ 2/3 。为防烧
单面焊双面成形有两个必要条件:一是必须将接头处母材完全熔化,二是焊件背面必须装配合适的衬垫。该工艺对厚板和热敏感性较强的母材并不适用(因不允许以较大热输入焊接)。
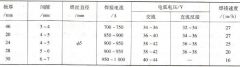
悬空焊时,工件背面不加衬垫,不需要任何辅助设备和工具卡,比较方便。为防止液态金属从间隙中流失或引起烧穿,要求严格控制间隙,装配时一般不留间隙或间隙≤ 1mm 。焊接正面
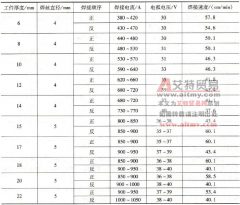
在焊前应根据工件厚度预留一定间隙,不同板厚的预留间隙和焊接工艺参数见表 2-71 。 表 2-71I 形坡口加垫双面焊工艺参数 注:焊剂 HJ431 ,焊丝直径 5mm 。 焊正面焊缝时,可采用焊剂垫
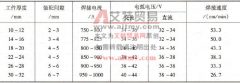
对于厚度较大的工件对接焊缝,采用 X 形坡口或 V 形坡口进行双面焊,焊接工艺参数见表 1 。 表 1 X 形、 V 形坡口双面焊工艺参数 注:焊剂 HJ431 ,焊接用交流电,正面焊缝用焊剂垫防
角变形的大小取决于焊缝金属的收缩情况。它与焊接参数、接头形式、坡口角度等有关。 如果焊缝区域加热能量大,可降低薄板的角变形,增大较厚板的角变形。其原因是:线能量的增