手工电弧焊的焊接电流、电弧电压以及空载电压
答:手工电弧焊的焊接电流范围通常为 25~ 600A ;手工电弧焊电弧电压的范围为 17~40V ;没有进行焊接时,电焊机的输出电压是 50~100V 。

答:手工电弧焊的焊接电流范围通常为 25~ 600A ;手工电弧焊电弧电压的范围为 17~40V ;没有进行焊接时,电焊机的输出电压是 50~100V 。
手工气割是生产中应用最为广泛的切割方法,要提高其气割质量和效率可有以下方法: 1) 提高工人操作技术水平。根据割件的厚度,正确选择合适的割炬、割嘴、切割氧压力、乙炔压力
答:手工电弧焊按焊接的位置可分为平焊、立焊、横焊和仰焊四大类。进行手工电弧焊接在安全技术方面应有如下基本要求: (1) 电焊机的外壳和工作台,必须有良好的接地。 (2) 电焊机
手工钨极氩弧焊主要用于焊接薄板(厚度 6mm )结构。由于氩气的保护作用和氩离子对氧化膜的阴极破碎作用,氩弧焊可以不用焊粉,从而避免了焊后残渣对接头的腐蚀,因此氩弧焊焊
手工加工内螺纹亦称攻螺纹,需要使用丝锥和攻螺纹扳手。把丝锥放在孔壁上旋转切削即可制成内螺纹。丝锥如图 2-10 所示,它由工作部分和柄部组成。工作部分包括切削部分和校准部
答:手工电弧焊的焊接规范有:焊条直径的选择,电源种类和极性的选择,焊接电流的选择,电弧电压的选择,焊接层次的选择,焊接速度的选择。 手工电弧焊时,应根据工件厚度、工
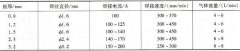
结构钢对接接头手工钨极氩弧焊典型焊接参数见表 3-36 。 表 3-36 结构钢对接接头手工钨极氩弧焊典型焊接参数 注:电源极性为直流正接。电弧电压随弧长而变,以 8 ~ 10V 为宜。保护气
手工焊接工具要求 1、焊锡丝的选择要求 1) 直径为1.0mm的焊锡丝,用于铜插孔焊接,焊片和PCB板的注锡,一些较大元器件的焊接。 2) 直径为0.8mm的焊锡丝,用于普通类电子元器件焊接。
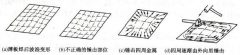
答:薄板焊后产生波浪变形,如图 1(a) 所示,锤击时,锤击部位不能是凸起的部位,这样结果只能朝反方向凸出,如图 1(b) 所示。正确的方法是锤击凸起部分四周的金属,使之产生塑性
手工焊接烙铁温度标准 我们知道,良好焊点的基本要素是形成合金组织,以使用最普遍的铜质母材为例,温度设定对焊点合金组织形成程度以及脆性都有至关重要的影响。在《锡焊质量