手工电弧焊焊条直径对焊接的影响
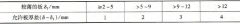
为了提高生产效率,应尽可能选用直径较大的焊条。但选用大直径焊条时焊接电流较大,容易引起烧穿、未焊透、焊缝成形不良等缺陷。通常根据工件厚度、焊道层次和焊缝的空间位置

为了提高生产效率,应尽可能选用直径较大的焊条。但选用大直径焊条时焊接电流较大,容易引起烧穿、未焊透、焊缝成形不良等缺陷。通常根据工件厚度、焊道层次和焊缝的空间位置
后焊焊缝与先焊焊缝的连接处叫做焊缝的接头。由于受焊条长度的限制,或焊接位置的限制,两段焊缝的接头是不可避免的,接头处的焊缝应力求均匀,防止产生过高、脱节、宽窄不一
焊接电流是手工电弧焊最重要的工艺参数,也可以说是唯一的独立参数,因为焊工在操作过程中需要调节的工艺参数只有焊接电流。而焊接速度和电弧电压都是焊工根据实际情况随时调
电弧电压主要影响焊缝的宽度,对熔深和余高的影响很小。电弧电压的大小由电弧长度决定,电弧越长,电弧电压越高,焊缝越宽。若焊接时焊条不横向摆动,则焊缝宽度大约等于 (0
焊条与工件的相对位置可用焊条角度确定,焊条角度是一个影响焊缝成形和焊接质量的重要因素。因为它决定了工件上热量的分配比例及保护效果、定向气流和熔滴过渡的方向、焊缝的
电弧焊开始时,在焊条末端和焊件间建立电弧的过程叫引弧。引弧的方法包括以下两类: 1) 不接触引弧 利用高频高电压使焊条末端与焊件间的气体导电产生电弧。用这种方法引弧时,
1) 接头形式和坡口形式手工电弧焊适用于焊接各种形式的焊接接头,包括对接、搭接、角接和 T 形接头。用于焊接接头的各种坡口形式和坡口尺寸,详见《气焊、手工电弧焊及气体保护
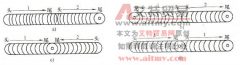
焊接过程中,焊条相对焊件所做的各种运动的总称叫运条。正确的运条是保证焊缝质量的基本因素之一,是焊接操作的基本功。 1) 运条的基本动作 运条包括沿焊条轴线的送进、沿焊道
答:手工电弧焊的优点: (1) 焊接设备价格低。 (2) 可以焊接多种不同的金属,包括最常用的金属和合金。 (3) 在狭窄空间焊接的场合,采用手工电弧焊比较方便、适用。 (4) 对于同样的
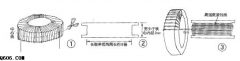
家用功放机大都采用环形变压器供电。环形变压器有漏磁小、转换效率高、频率响应宽等特点,可以提高功放机音质。如果环形变压器烧坏,又买不到原配型号来替换,那只有采取手工