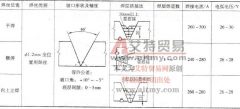
如何确定结构钢无衬垫对接接头药芯焊丝CO2气体保护焊焊接参数
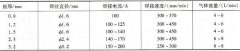
结构钢无衬垫对接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-46 。 表 3-46 结构钢无衬垫对接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要

结构钢无衬垫对接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-46 。 表 3-46 结构钢无衬垫对接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要
T 形接头和搭接接头的立焊除应按平焊方法掌握焊嘴和焊丝与工件的夹角外,还要兼有立焊的特点,即焊嘴与水平成 15 ° ~30 °夹角,火焰往上斜,焊嘴和焊丝还要作横向摆动,以疏散熔
板件、管件气焊时,常用的对接接头为:焊缝坡口用 I 型、 X 型、 Y 型和卷边;壁厚 t3mm 时用卷边或 I 型,壁厚大(板件厚度≥ 5mm ,管件厚度≥ 2.5mm )采用 Y 型或 X 型、坡口角度 60
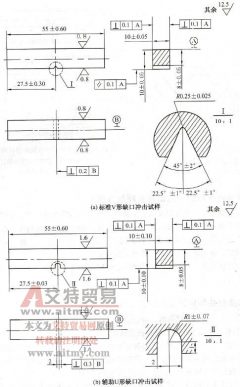
答:熔焊和压焊对接接头的冲击试验分为常温和低温冲击试验两种。 (1) 焊接接头的常温冲击试验。焊接接头的常温冲击试验可按 GB 2650-2008 《焊接接头冲击试验方法》进行,以测定接头
答: (1) 焊接接头抗晶间腐蚀试验法。奥氏体不锈钢焊缝金属或热影响区由于受到 600~ 800 ℃的加热,在晶界处析出铬碳化物,在某些介质中工作,就会在焊缝金属或热影响区内造成晶间
智能家居越来越火,能够控制各种电器的多功能主机开始面世,而且随着智能技术不断成熟,智能家居已经克服了走入家庭的诸多障碍。但是即使再智能的电器他的基础还是不会变的,
钎焊接头基本上由三个区域组成,如图 14-2 所示,母材上靠近界面的扩散区、钎缝界面区和钎缝中心区。扩散区组织是钎料组分向母材扩散形成的;界面区组织是母材向钎料溶解、冷却
结构钢对接接头手工钨极氩弧焊典型焊接参数见表 3-36 。 表 3-36 结构钢对接接头手工钨极氩弧焊典型焊接参数 注:电源极性为直流正接。电弧电压随弧长而变,以 8 ~ 10V 为宜。保护气
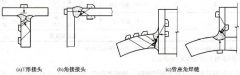
答:利用超声波探伤检验各种接头缺陷时,在选择探伤面和探头时,应考虑到检验各种类型缺陷的可能性,并使波束尽可能垂直于焊缝中的主要缺陷。典型的 T 形接头、角接接头和管座
答:焊接接头力学性能试验主要是测定焊接接头在不同载荷作用下的强度、塑性和韧性。焊接接头包括母材、焊缝、热影响区三部分,其特点是存在金相组织和化学成分的不均匀性,从