T形接头和搭接接头的立焊操作技术
T 形接头和搭接接头的立焊除应按平焊方法掌握焊嘴和焊丝与工件的夹角外,还要兼有立焊的特点,即焊嘴与水平成 15 ° ~30 °夹角,火焰往上斜,焊嘴和焊丝还要作横向摆动,以疏散熔

T 形接头和搭接接头的立焊除应按平焊方法掌握焊嘴和焊丝与工件的夹角外,还要兼有立焊的特点,即焊嘴与水平成 15 ° ~30 °夹角,火焰往上斜,焊嘴和焊丝还要作横向摆动,以疏散熔
答:搭接接头和丁字接头的角焊缝可采用船形焊和斜角焊两种形式,如图 1 所示。当焊件较小容易翻转时,多采用船形焊。不易翻转的焊件则采用斜角焊。 (1) 船形焊。船形焊时两板各
CAD中怎么把两份搭接的图纸拼接成一张 CAD中把两份搭接的图纸拼接成一张图纸需要用到对齐命令“al”,通过这个命令,再通过搭接部分,可实现图纸的拼接。简单步骤如下: 1、 如图
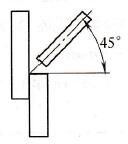
搭接焊缝横焊的操作方法较容易,要求焊条角度与水平成 45 °,与前进方向成 75 °,采用顶弧焊法,如图 3-43 所示。 一般第一遍采用直线运条,运条速度不宜过快,且运条时要看到一半
现象: 接地体搭接长度不够(图 1 );没有按要求焊接。 图 1 扁钢与扁钢搭接焊,搭接倍数不够 原因分析: 施工人员不按规范施工,操作马虎。 防治措施: (1) 扁钢搭接长度应是宽度
现象: (1) 母线的连接处接触不良,发热。 (2) 母线的连接处松动。 原因分析: (1) 母线接头处搭接不紧密,搭接截面积小,使母线的接触电阻增大,会使线路的温度增高,降低载流量。
T 形接头和搭接接头的平焊焊接方法近似对接接头的横焊,由于液体金属下流,易造成角焊缝上薄下厚和上部咬边。因为平板散热条件较好,焊嘴与平板夹角要大一些 (60 ° ) ,而且焊接