CO2气体保护焊的操作姿势
进行 CO2 气体保护焊操作时,要保证持枪手臂处于自然状态,手腕能够灵活自由地带动焊枪进行各种操作。 CO2 气体保护焊常用操作姿势如图 4-7 所示。 与焊条电弧焊一样,引弧、运弧及

进行 CO2 气体保护焊操作时,要保证持枪手臂处于自然状态,手腕能够灵活自由地带动焊枪进行各种操作。 CO2 气体保护焊常用操作姿势如图 4-7 所示。 与焊条电弧焊一样,引弧、运弧及
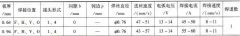
结构钢短路过渡富氩混合气体保护焊推荐焊接参数见表 3-50 。 表 3-50 结构钢短路过渡富氩混合气体保护焊典型焊接参数 注: 1 .坡口形式同表 3-49 ,坡口角α =45 ° ~60 °。 2 .保护气体
在出现可燃性气体时TGS308型气体传感器的电导增加,通过电位器RP1滑动点取出电压,其值从正常的3V有效值增加到20V.此升高的电压经二极管和4.7k欧电阻加至晶体管VT1,使之导通,VT1导通
答: (1) 绝缘。 SF6 气体是一种绝缘强度很高的气体, SF6 在 0. 1MPa 时绝缘强度是空气的 3 倍,在 0.2MPa 时绝缘强度与变压器油相当。在 GIS 设备中,以 SF6 气体作为主要绝缘介质。 (2) 灭
板材的焊接位置分为平焊、横焊和立焊等,焊接操作时,应注意以下内容。 1 .平焊 平板对接焊一般采用左向焊法。在薄板平对接焊时,焊枪作直线运动,如果有间隙,焊枪可作适当的
如图所示电路,MQK-2是气敏元件,平时A、B两端电阻很大,此电路处于静止状态。当气敏元件接触到有毒可燃性气体时,A、B两端电阻迅速减小,B点电位升高并向C充电,当C上的充电电位
(1) 安装要求 在变频器安装的位置应无直射太阳光、无腐蚀性气体及易燃气体、尘埃少的场合,作为室内设置,其周围不可有腐蚀性、爆炸性或燃烧性气体。还要选择粉尘和油雾少的场
与焊条电弧焊一样, CO2 气体保护焊操作存在着触电、弧光辐射、有害气体和烟尘等方面的危害,因此除了要遵守焊条电弧焊的安全保护规定外,还要针对 CO2 气体保护焊的特点采取以下
答: Ar 独特的优点是在 Ar 中电弧燃烧非常稳定。进行熔化极焊接时焊丝金属很容易呈稳定的轴向射流过渡,飞溅极小。和 Ar - 样 He 也是惰性气体。但它的传热系数大,和 Ar 相比,在相
(1) SF6 气体中的微量水分带来的危害如下: 1) SF6 气体中的微量水分虽然对 SF6 气体本身的绝缘强度影响不大,但断路器内部的固体绝缘件(例如盆式绝缘子、绝缘拉杆等)表面凝露时会