如何选择CO2气体保护焊的焊接设备
CO2 气体保护焊的焊接设备由弧焊电源、控制箱、送丝机构、焊枪及供气系统组成。自动 CO2 焊还配有行走小车或悬臂梁等,送丝机构及焊枪均装在小车上或悬臂梁的机头上。大电流 CO

CO2 气体保护焊的焊接设备由弧焊电源、控制箱、送丝机构、焊枪及供气系统组成。自动 CO2 焊还配有行走小车或悬臂梁等,送丝机构及焊枪均装在小车上或悬臂梁的机头上。大电流 CO
(1) 不锈钢 可使用短路过渡、喷射过渡或脉冲喷射过渡:①短路过渡 MIG 焊用于薄板和打底层焊接,通常使用Φ 0.8~ Φ 1.2mm 细焊丝和φ (Ar) 85%~75%+ φ (CO2)15%~25% 混合气体。混合气体的工艺性
555简易气体烟雾报警器电路
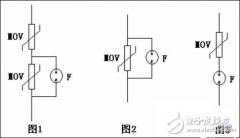
气体放电管包括二极管和三极管,电压范围从75V-3500V,超过一百种规格,严格按照CITEL标准进行生产、监控和管理。 放电管常用于多级保护电路中的第一级或前两级,起泄放雷电暂态过
答: (1) 国际上称气体绝缘全封闭组合电器为 Gas-Insulator Switchgear ,简称 GIS 。它由断路器、母线、隔离开关、电流互感器、电压互感器、避雷器、套管、接地断路器、电缆连接件等电器
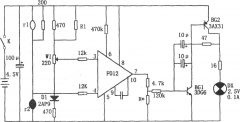
如图所示为可燃易爆气体报警电路。该电路由电桥、运算放大器F012、互补多谐振荡器BG1与BG2、热敏元件R、报警灯DX、电源电路等组成。图中r1外观呈白色,其在桥路中起补偿作用。以补
药芯焊丝 CO2 气体保护焊是采用气一渣联合保护的一种焊接方法。该方法可以进行全位置焊接,且具有抗风力强、焊缝外观成形美观、熔敷金属的力学性能良好、可用于重要的焊接接头
(1) 根据气体颜色鉴别。为了及时区别故障的性质,应及时收取瓦斯继电器中的气体,并根据气体的多少、颜色、气味、可燃性等判断其故障性质。瓦斯继电器中气体的性质如表 6 所示。
CO2 气体保护焊是以 CO2 作为保护气体的电弧焊。它以焊丝作为电极,利用焊丝和焊件之间产生的电弧熔化金属,以自动或半自动方式进行焊接。 CO2 气体保护焊焊接设备的主要组成如图
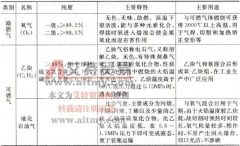
焊接施工中常用气体特性与用途见表 3-9 。 表 3-9 焊接施工中常用气体特性与用途