不锈钢的碳弧气刨操作要点
可采用碳弧气刨对不锈钢进行清焊根、清除焊缝缺陷和加工坡口等操作。 不锈钢与低碳钢的碳弧气刨工艺基本相同,一般对耐蚀性要求不高的不锈钢焊件,都可以采用碳弧气刨。不锈钢

可采用碳弧气刨对不锈钢进行清焊根、清除焊缝缺陷和加工坡口等操作。 不锈钢与低碳钢的碳弧气刨工艺基本相同,一般对耐蚀性要求不高的不锈钢焊件,都可以采用碳弧气刨。不锈钢
答:碳弧气刨工作中触电是主要危险。操作时火花剧烈飞溅,金属熔渣易造成灼烫和火灾;产生烟尘较多,工作电流大,焊机易过载。 操作时应注意下列安全要求: (1) 露天作业应在上
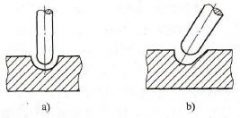
当使用表面镀铜的碳棒时,有时镀铜的质量不好会使铜与碳棒之间的接触电阻很大,以致发热而造成铜皮提前剥落(图 9-8 ),落在刨槽表面形成铜斑。铜要渗入钢板需要具备在高温下
夹碳主要是由于刨削速度过快,碳棒顶部碰到了已熔化和未熔化的金属上,致使电弧因短路而熄灭;又由于短路电流大且碳棒温度很高,使碳棒的头部脱落并黏在了未熔化的金属上而产
碳弧气刨操作时,首先要根据所刨金属材料的类型及厚度选择好电源的极性、碳棒的直径和刨削电流,然后调节好碳棒伸出长度,同时调节好风口,使风口对准刨槽,尽可能顺风向操作
可采用碳弧气刨对低碳钢进行清焊根、清除焊缝缺陷和加工坡口等操作。 低碳钢气刨后,在刨槽表面会产生一层硬化层(图 9-5 ),其深度为 0.34~0.72mm ,并随规范的变化而变化,但最深
工艺参数的选择对加工表面质量有较大的影响,如刨削电流的大小直接影响刨槽尺寸。选择刨削电流大则槽宽深、表面较光滑,而且可采用较高的刨削速度,因此,刨削沟槽时一般应采
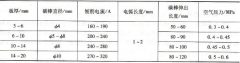
对于碳弧气刨而言,薄板是指 5~6mm 的板。薄板碳弧气刨存在的主要问题是烧穿。解决的办法是: 1) 选用直径为 3.5 mm 、 4mm 或 5mm 的碳棒,并配合选用较低的电流。例如:直径 4mm 的碳棒
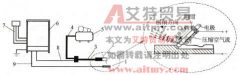
碳弧气刨应用范围较广,不仅可以用来挑焊根、开坡口及返修焊缝缺陷,而且还可以用来切割铸铁和有色金属等。碳弧气刨是利用炭棒作电极,由于焊接电弧具有很高的温度,当电弧柱
在碳弧气刨时,极性的选择要根据被刨金属材料来定。一般碳素钢、普通低合金钢采用直流反接(即工件接负极);铸铁、铜及其合金多采用正接(即工件接正极)。 一般采用较大的刨