
在碳弧气刨时,极性的选择要根据被刨金属材料来定。一般碳素钢、普通低合金钢采用直流反接(即工件接负极);铸铁、铜及其合金多采用正接(即工件接正极)。
一般采用较大的刨削电流。当返修焊缝时,若采用大电流就会使刨削速度和刨槽深度都增加,不利于发现缺陷,因此这时电流应偏低一些。不同直径的炭棒,可根据下面的经验公式选择电流:
I=Kd
式中I=刨削电流,A;
K-系数,一般选用35~50;
d-炭棒直径,mm。
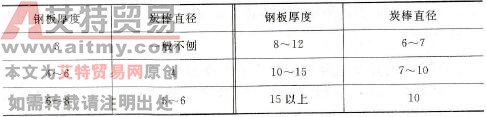
炭棒直径大小还与所要求的刨槽宽度有关。一般炭棒直径应比所要求的槽宽小2~4 mm。不同板厚需选用的炭棒直径见表4-9。
表4-9 碳弧气刨炭棒直径选用 mm
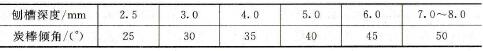
刨削速度一般取0.5~1.2m/min较为合适。炭棒与工件的倾角α见表4-10。一般常用45°左右。
表4-10 刨槽深度和炭棒倾角
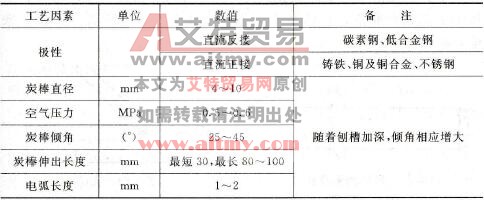
实践证明,炭棒伸出长度一般为80~100mm较合适。当炭棒烧损20~30mm时,就需要进行调整。一般电弧长度为1~2mm。在刨削过程中,弧长变化应尽量小,以保证刨槽尺寸均匀。碳弧气刨所需的压缩空气要求压力稳定,压力为0.5~0. 6MPa,碳弧气刨的工艺参数选择见表4-11。
表4-11 碳弧气刨工艺参数选择
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )