钢板的气割操作技术方法
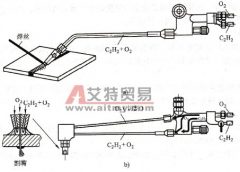
切割不同厚度的低碳钢板,其操作方法有所不同。 1)4~25mm 厚钢板的气割。气割 4~25mm 厚的钢板可选用 G01-100 型割炬。下料操作时,应保证切割气流的长度超出被切割板厚的 1/3 ,割嘴与

切割不同厚度的低碳钢板,其操作方法有所不同。 1)4~25mm 厚钢板的气割。气割 4~25mm 厚的钢板可选用 G01-100 型割炬。下料操作时,应保证切割气流的长度超出被切割板厚的 1/3 ,割嘴与
数控气割是利用电子计算机控制的自动切割。它能准确地切割出直线与曲线组成的平面图形,也能用足够精确的模拟方法切割其他形状的平面图形。数控气割的精度很高,其生产率也比
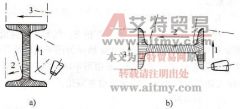
气割 10# 以下的槽钢时,槽钢断面常常切割不整齐,所以应把开口朝地放置,用一次气割完成。先割竖直面时,割嘴可和竖直面成 90 °,当要割至竖直面和水平面的顶角时,割嘴应慢慢
气焊(或气割)是以可燃性气体燃烧时的火焰为热源对焊件进行焊接(或切割)的加工方法。其特点是:火焰易于控制,灵活性强,不需电源,但火焰温度较低,加热缓慢,热影响区大
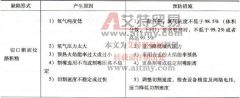
在气割生产中,一个质量问题的出现往往是由多种原因造成的。影响气割质量的因素较多,其中有可能是气割工件(如工件的材质、厚度、力学性能、平面度、清洁度、气割形状、坡口
气割工字钢时,原则上是从下向上切割,一般都采用 3 次气割完成。站放位置从工字钢的下盖板起割,沿图 8-15a 所示路线气割,在拐弯处割嘴要稍微抬高一点,以使其不产生较深的沟槽
为保证气割下料件的质量,在气割操作时,还应注意以下事项: 1) 应根据被割钢板或型钢厚度,选择相应规格的割炬和割嘴。 2) 正确选择气割工艺规范。切割时应使用纯氧,如果纯度
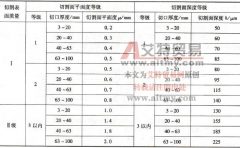
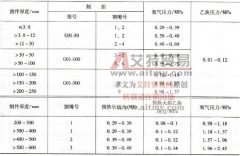
表 8-5 给出了氧乙炔焰手工气割的工艺规范。 表 8-5 氧乙炔焰手工气割工艺规范 表 8-6 给出了氧乙炔焰机械气割的工艺规范。机械气割指移动式半自动气割机和固定式自动气割机进行的
气割钢管时,预热火焰应垂直于钢管的表面,待割透以后,将割嘴逐渐倾斜,直到接近管材的切线方向后,再继续切割。 图 8-13a 所示为固定钢管的气割,即从管材的下部(仰视位置)
切割操作要点主要有以下方面的内容: 1) 在切割过程中,应经常注意调节预热火焰,使之保持中性焰或轻微的氧化焰,焰心尖端与割件表面距离 3~ 5mm ;同时应将切割氧孔道中心对准钢