如何选择气割的规范参数
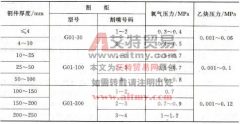
氧气切割规范主要包括割嘴号码与切割氧压力、预热火焰的性质与能率、割嘴与割件表面的距离、割嘴的倾斜角度、气割速度等。 (1) 割嘴号码与切割氧压力 割嘴号码与切割氧压力的大

氧气切割规范主要包括割嘴号码与切割氧压力、预热火焰的性质与能率、割嘴与割件表面的距离、割嘴的倾斜角度、气割速度等。 (1) 割嘴号码与切割氧压力 割嘴号码与切割氧压力的大
气割前做好准备工作后即可点火。点火时,应先把氧气调节阀稍微打开,再开启乙炔调节阀,用点火枪或打火机点火,点火不宜用废纱头作为引燃源,以免遗留火种造成火灾。点火后应
气割是利用铁和氧的燃烧反应进行的。在气割时,氧流的速度、流量是决定燃烧快慢的主要因素,增加切割氧气流的流量和动能,即能大大加速铁的燃烧以及加强吹除熔渣的能力,从而
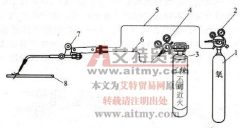
气焊 ( 气割)设备主要包括氧气瓶、乙炔瓶、氧气减压器、乙炔减压器、焊炬(或割炬)等,如图 2-17 所示。 氧气瓶是储存和运输氧气的一种高压容器。其外表涂天蓝色,瓶体上用黑漆
气割角钢厚度在 5mm 以下时,切口容易过热,氧化渣和熔化金属黏在切口下口,很难清理,另外直角面也常常割不齐。为了防止上述缺陷,可采用一次气割完成。将角钢两边着地放置,