氩弧焊的过程
氩弧焊是以氩气作为保护气体的一种气体保护焊。氩气是惰性气体,不与金属发生化学反应,不溶于液态金属,故能有效地防止空气对熔池的有害影响。 氩弧焊按电极形式可分为钨极(

氩弧焊是以氩气作为保护气体的一种气体保护焊。氩气是惰性气体,不与金属发生化学反应,不溶于液态金属,故能有效地防止空气对熔池的有害影响。 氩弧焊按电极形式可分为钨极(
答:氩弧焊、等离子弧焊及等离子弧切割作业时,在焊接惰性保护气体的周围会产生大量臭氧 (O3) ,较多的臭氧是因弧区温度高和紫外线辐射强烈而产生。氩弧焊所产生的紫外线强度是
答: (1) 电源极性。大多数铜及铜合金钨极氩弧焊时电源采用直流正接,此时焊件熔深较大。但对铝青铜、铍青铜为破除熔池表面氧化膜,使焊接过程稳定,应采用交流电源。 (2) 预热。
手工钨极氩弧焊主要用于焊接薄板(厚度 6mm )结构。由于氩气的保护作用和氩离子对氧化膜的阴极破碎作用,氩弧焊可以不用焊粉,从而避免了焊后残渣对接头的腐蚀,因此氩弧焊焊
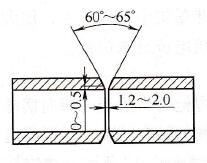
通常,为了使小直径管的钨极氩弧焊电弧燃烧稳定,钨极一般磨成圆锥形,坡口一般采用 V 形。图 5-10 所示为小直径管钨极氩弧焊的组对示意图。装配时,管材坡口及其端部内外表面
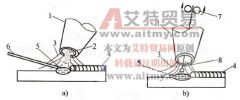
氩弧焊是以氩气作为保护气体的一种气体保护焊。氩弧焊按操作方法的不同可分为手工焊、半自动焊和自动焊。对于不同的焊接方式,其组成设备也有所不同。 图 2-7 所示为手工钨极氩
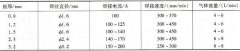
结构钢对接接头手工钨极氩弧焊典型焊接参数见表 3-36 。 表 3-36 结构钢对接接头手工钨极氩弧焊典型焊接参数 注:电源极性为直流正接。电弧电压随弧长而变,以 8 ~ 10V 为宜。保护气
答: (1) 为防止紫外线的损伤,要穿粗毛呢或皮革面料的工作服,戴手套和面罩。 (2) 高频引弧器在焊接时应自动切断(指直流电源),减少高频电流对人体的危害;工件要接地良好,焊
对于厚度≤ 6mm 板材的氩弧焊,生产中常采用手工钨极氩弧焊进行焊接;当焊件厚度在 6mm 以上时,则采用熔化极氩弧焊(熔化极氩弧焊的操作可参照 CO2 气体保护焊进行)。若要采用手
手工钨极氩弧焊时,在不妨碍操作的情况下,应尽可能采用短弧焊,一般弧长为 4~7mm 。喷嘴和焊件表面间距不应超过 10mm 。焊枪应尽量与焊件垂直或与焊件表面保持 70 。 ~85 °夹角,焊