熔化极脉冲氩弧焊的优点有哪些
答: (1) 有宽广的电流调节范围,包括短路过渡和射流过渡之间的电流范围。 (2) 线能量小,焊缝金属间歇的熔化和凝固。焊缝晶粒可以细化,热影响区的宽度小,焊接变形小。 (3) 由于

答: (1) 有宽广的电流调节范围,包括短路过渡和射流过渡之间的电流范围。 (2) 线能量小,焊缝金属间歇的熔化和凝固。焊缝晶粒可以细化,热影响区的宽度小,焊接变形小。 (3) 由于
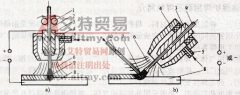
氩弧焊是使用氩气作为保护气体的气体保护焊。按所用电极的不同,氩弧焊可分为熔化极氩弧焊和不熔化极(钨极)氨弧焊两种,如图 12-19 所示。熔化极氩弧焊也称直接电弧法,其焊丝
自动钨极氩弧焊设备的送丝和电弧的移动均采用机械装置自动进行,焊接过程稳定,劳动条件好,生产率高,它适用于直缝、环缝、管子对接接头,可分为通用自动钨极氩弧焊设备和专
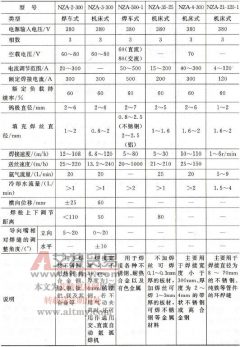
焊接时,正确选择焊接规范是使焊缝成形良好和焊接过程稳定的重要保证。规范的选择主要根据焊接材料、焊件厚度、接头形式以及操作方法等因素决定。 当采用钨极氩弧焊、选用直流
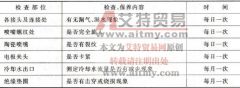
焊机工作完毕或临时离开工作场地,必须切断焊机电源、关闭水源及气源。搬动焊机时,应将易损坏元件如电子管等取下放好才能搬运。定期检查接触器和继电器的触头工作情况,如有
答: (1) 采用钨极氩弧焊进行焊接,可以得到高质量的焊接接头。 (2) 可以焊接几乎所有金属及合金。 (3) 可以进行所有位置的焊接。 (4) 焊接中不产生熔渣。 (5) 电弧和焊接熔池具有良好
答:熔化极脉冲氩弧焊是为适应于进行薄板、空间位置焊缝和热敏性强的材料焊接的需要在普通 MIG 焊的基础上发展起来的。它是将脉冲电流周期性地叠加在维弧电流上,如图 1 所示。
钨极氩弧焊常见缺陷的产生原因及防止方法 缺陷 产生原因 防止方法 焊缝成 形不良 1)焊接参数选择不当 2)焊枪操作运动不均匀 3)送丝方法不当 4)熔池温度控制不好 1)选择正确的焊接参
焊接结束时,如果收弧不正确,在收弧处会产生弧坑裂纹、气孔及烧穿等缺陷,因此必须掌握正确的收弧方法。收弧时常采用以下几种方法: 1) 增加焊速法。当焊接快要结束时,焊枪前
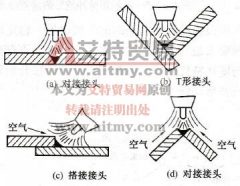
答:钨极氩弧焊时,由于氩气保护层是柔性的,故极易受到外界因素干扰而遭破坏,其保护效果主要与下列因素有关: (1) 气体流量。对于一定孔径的喷嘴,气体流量越大,保护层抵抗