如何进行自动钨极氩弧焊
自动钨极氩弧焊时,焊枪在焊接电流 180A 以下可采用自然冷却,焊接电流在 180A 以上的必须用水冷却。同时,焊枪要求接触和导电良好,保证有足够的有效保护区域和气流挺度,焊枪上

自动钨极氩弧焊时,焊枪在焊接电流 180A 以下可采用自然冷却,焊接电流在 180A 以上的必须用水冷却。同时,焊枪要求接触和导电良好,保证有足够的有效保护区域和气流挺度,焊枪上
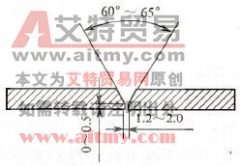
薄板水平对接采用钨极氩弧焊时,通常采用 V 形坡口,其坡口形式如图 6-40 所示。焊前要清除焊丝和坡口表面及其正反两侧 20mm 范围内的油污、水锈等污物,同时,坡口表面及其正反
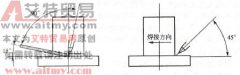
插入式管板焊前要清除管子待焊处和钢板孔壁及其周围 20mm 范围内的水锈、油污等污物,并打磨至露出金属光泽,然后将露出金属光泽处及焊丝用丙酮清洗干净。 通常,插入式管板钨极
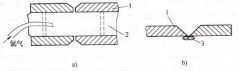
通常,小直径管子的钨极氩弧焊采用单面焊双面成形的工艺。为了使电弧燃烧稳定,钨极一般磨成图 6-36 (b) 所示的圆锥形。坡口一般采用 V 形坡口,管子组对示意图见图 6-43 。装配时,
采用钨极氩弧焊焊接管道第一层(即打底焊),然后用焊条电弧焊盖面的方法,对提高管道焊接质量有明显的效果,尤其是对高、中合金钢管道,不锈钢管道的焊接更为显著,目前已广
氩弧焊常见的缺陷有焊缝成形不良、烧穿、未焊透、咬边、气孔和裂纹等。钨极氩弧焊的缺陷产生原因及防止方法见表 6-17 。 表 6-17 钨极氩弧焊常见缺陷的产生原因及防止方法 缺陷 产
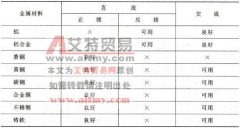
合理的焊接规范是获得优质焊接接头的重要保证,钨极氩弧焊的规范参数主要是:极性、电弧电压、焊接电流、氩气流量、喷嘴直径、电极伸出长度、填充焊丝直径、钨极直径、接头坡
(1) 工况 1450 轧机和 1750 平整机为中日合作生产项目,有大量钢件需进行铝青铜堆焊,基材涉及 Q235 、 25 、 35 、 45 、 35CrMo 、 40CrMnMo ,堆焊位置涉及内孔、外圆周、平面、斜面,加工后
由于氩弧焊的焊接接头有较高的质量,所以对于厚度较小的不锈钢焊件通常采用氩弧焊,其中又以手工钨极氩弧焊应用最为普遍。手工钨极氩弧焊用于焊接 0.5~ 3mm 的不锈钢薄板,一般采
铝合金交流脉冲 TIG 焊焊接参数见表 8-15 ,铝及铝合金脉冲 MIG 焊接参数见表 8-16 。 表 8-15 铝合金交流脉冲 TIG 焊焊接参数 表 8-16 铝及铝合金脉冲 MIG 焊焊接参数 注: 2A11(LY11) 的脉…