如何采用手工钨极氩弧焊焊接紫铜
纯铜钨极手工氩弧焊时,母材厚度δ 3mm ,不开坡口;δ =3 ~ 10mm ,开 V 形坡口,角度为 60 °~ 70 °;δ 10mm ,开 X 形坡口,角度为 60 °~ 70 °,不留钝边。 采用直流正接,采用左焊法。

纯铜钨极手工氩弧焊时,母材厚度δ 3mm ,不开坡口;δ =3 ~ 10mm ,开 V 形坡口,角度为 60 °~ 70 °;δ 10mm ,开 X 形坡口,角度为 60 °~ 70 °,不留钝边。 采用直流正接,采用左焊法。
镍及镍合金采用钨极氩弧焊时的对接接头应选用图 9-9 所示的坡口形式与尺寸。 图 9-9 所示对接接头中,厚度小于 2.4mm 板对接时开 I 形坡口;厚度大于 2.4mm 时必须采用 V 、 U 或 J 形坡口
钨极氩弧焊的主要危险因素是电击。 钨极氩弧焊时,其弧焊电源(弧焊变压器、弧焊发电机、弧焊逆变器等)的空载电压为 60 ~ 80V ,高于安全电压 (36V) ;当采用非接触(非短路)法
(1) 有害因素 ①钍钨极中的钍是放射性元素,虽然钍钨极的放射剂量很小,在容许范围内;但是,若放射性气体或微粒进入人体(为内放射源),则会严重影响人体健康。 ②采用高频引
氩弧焊设备包括弧焊电源、控制箱、供水系统、供气系统及焊枪等,自动钨极氩弧焊还包括行走小车、送丝系统,图 2 7 为手工钨极氩弧焊设备。 图 2-7 手工钨极氩弧焊设备 1- 弧焊电源
手工钨极氩弧焊的引弧方法有以下两种: (1) 高频或脉冲引弧法 首先提前送气 3 ~ 4s ,并使钨极和焊件之间保持 5 ~ 8mm 距离,然后接通控制开关,在高频高压或高压电脉冲的作用下,
手工钨极氩弧焊时,在不妨碍操作的情况下,应尽可能采用短弧焊,一般弧长为 4 ~ 7mm 。喷嘴和焊件表面间距不应超过 10mm 。焊枪应尽量垂直或与焊件表面保持 70 °~ 85 °夹角,焊丝
焊丝填入熔池的方法一般有下列几种: ①间歇填丝法:当送入电弧区的填充焊丝在熔池边缘熔化后,立即将填充焊丝移出熔池,然后再将焊丝重复送入电弧区。以左手拇指、食指、中指
焊接结束时,如果收弧不正确,在收弧处会产生弧坑裂纹、气孔及烧穿等缺陷,因此必须掌握正确的收弧方法。收弧时常采用以下几种方法: (1) 增加焊速法 当焊接快要结束时,焊枪前
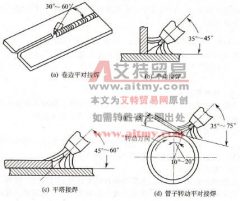
平焊时要求运弧尽量走直线,焊丝送进要求规律,不能时快时慢,钨极与焊件的位置要准确,焊枪角度要适当。几种常见接头形式平焊时,焊枪、焊丝和焊件间的相互位置见图 6-38 。