气焊的特点
气焊的火焰温度较电弧焊电弧的温度低,火焰容易控制,热量输入调节方便,使用灵活,设备简单,因此广泛应用于碳素钢、合金钢和有色金属(如铜、铝等)的薄件、小件的焊接,主

气焊的火焰温度较电弧焊电弧的温度低,火焰容易控制,热量输入调节方便,使用灵活,设备简单,因此广泛应用于碳素钢、合金钢和有色金属(如铜、铝等)的薄件、小件的焊接,主
答:首先测出弯曲变形的大小,并找出凸出的最高点,然后在最高点附近用火焰进行线状加热,如图 1 所示,加热温度 500~600 ℃。当第一次未能全部矫平时,可再次进行加热,直至矫平
答:可能是燃气的原因。当燃气内水分较多或含有的杂质过多时,会使火焰的颜色呈现红色。 还有粉尘方面的原因。当屋内有粉尘或炒菜时空气中水分和油气量增大时,也容易出现红火
正常的割炬预热火焰应为圆环形或由 6 个小圆锥形火焰组成的梅花形,而正常的割炬切割火焰则呈两条平行的直线。不正常的预热火焰分火焰不整齐和火焰不对称两种,不正常的切割火
答: (1) 加热方式。加热方式有点状加热、线状加热和三角形加热三种。点状加热用于矫正刚性小的薄件。线状加热用于矫正中等刚性的焊件,有时也可用于薄件。三角形加热可用几个
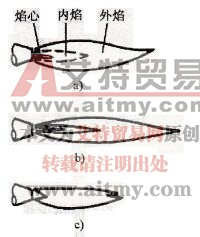
通过调整混合气体中乙炔与氧气的比例,可获得三种不同性质的气焊火焰,如图 12-23 所示。它们的应用亦有明显的区别。 (1) 中性焰 中性焰又称正常焰,其氧气和乙炔混合的体积比为
答: (1) 事先判定工件的变形,确定矫正收缩的方向(工件上凸的面为收缩面),根据变形的大小,确定加热的位置和路线并标识清晰。在经验不足时,可先将范围划小一些,点数少一
气割是利用氧乙炔火焰的热量,将金属预热到燃点,然后开放高压氧气使金属氧化燃烧,产生大量反应热,并将氧化物熔渣从切口吹掉,形成割缝的过程。金属气割必须具备以下条件:
气焊火焰的性质与焊接质量关系很大,应该根据不同的材料和焊件正确地选择和控制火焰的成分。当混合气体内乙炔量过多时,会引起焊缝金属渗碳,而使焊缝的硬度和脆性增加,同时
答:对于直径和圆度都有严格要求的厚壁圆筒进行矫正。矫正的方法是在平台上用木块将圆筒垫平竖放,如图 1 所示。先矫正圆筒体的周长,当周长过大时,用两个焊炬同时在简体内外