气焊工艺中火焰能率的正确选择技术方法
火焰能率是指单位时间内可燃气体(如乙炔)的消耗量,单位为 L/h ,其物理意义是单位时间内可燃气体所提供的能量。气体消耗量取决于焊嘴的大小。如果焊件较厚,金属材料熔点较

火焰能率是指单位时间内可燃气体(如乙炔)的消耗量,单位为 L/h ,其物理意义是单位时间内可燃气体所提供的能量。气体消耗量取决于焊嘴的大小。如果焊件较厚,金属材料熔点较
气焊火焰的温度比电弧温度低得多,且对铸件的加热和冷却都比较缓慢,但却可以有效地防止白口、裂纹和气孔,故补焊灰铸铁的焊缝质量较好,焊后易于切削加工。然而气焊铸铁时会
生产中应用最广泛的气体火焰钎焊方法是氧乙炔焰钎焊。氧乙炔焰钎焊所用设备为乙炔发生器、乙炔气瓶、氧气瓶和焊炬等。 此外,液化石油气与氧气或空气混合燃烧的火焰也常用于火
火焰矫正法是用氧一乙炔火焰或其他气体火焰(一般采用中性焰),以不均匀加热的方式引起结构变形来矫正原有的残余变形。具体方法是将变形构件的局部(较长的金属部分)加热到
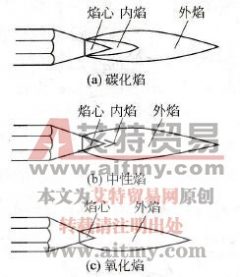
使用气焊焊接管道时,要根据不同材料的焊件选用不同的气焊火焰。氧气 - 乙炔气气焊火焰可分为 3 类,即碳化焰、中性焰和氧化焰,如图 8-10 所示。 (1) 碳化焰。氧气与乙炔气的体积