摩擦焊简介
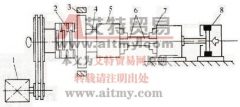
利用焊件表面相互摩擦产生的热,使端部达到热塑性状态,然后迅速使焊件连为一体的焊接方式称为摩擦焊,如图 14-21 所示。摩擦焊主要适用于异种材料的焊接,如铜、铝焊接、铜一不

利用焊件表面相互摩擦产生的热,使端部达到热塑性状态,然后迅速使焊件连为一体的焊接方式称为摩擦焊,如图 14-21 所示。摩擦焊主要适用于异种材料的焊接,如铜、铝焊接、铜一不
为了固定焊件的位置,防止或减小焊件的变形,焊前一般要对焊件进行定位焊。定位焊点的大小、间距以及是否需要填充焊丝。要根据焊件厚度、材料性质以及焊件刚性来确定。对于薄
根据焊件接缝所处的空间位置,焊接位置分为平焊、立焊、横焊和仰焊。焊接位置可用焊缝倾角和焊缝转角的不同来区分。 处于不同焊接位置的焊缝,其焊接操作方法也有所不同。操作
在焊件厚度较大时,往往需采用多层焊。对于低碳钢和强度等级低的低合金钢,每层焊缝厚度对焊缝质量影响不大。但如果焊缝厚度过大,也会对焊缝金属塑性稍有不利影响。因此对质
摩擦焊是利用焊件表面相互摩擦所产生的热,使端面达到热塑性状态,然后迅速施加顶锻力,在压力作用下完成焊接的压焊方法。 摩擦焊焊接过程如图 13-10 所示。先把两工件同心地安
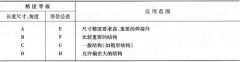
焊接完成的构件,其几何公差在操作者自检合格后,还需进行互检及专检。其几何公差应满足图样所标注的技术要求。 几何公差的要求因产品构件所处的部位及产品所使用行业的不同而
答:一般情况下,少量的残余变形是允许的。但变形太大,不仅影响结构的外形和尺寸,还会降低其承载能力。如图 1 所示的构件,由于角变形,使薄板弯曲,焊缝 1 载荷增加而造成破
焊件虽然在焊前和焊接过程中进行了检验,但外界因素的变化,或焊接参数的不稳定,或能源的波动等都有可能引起缺陷的产生。另外,在前两个阶段中,由于条件限制,有些检验项目
点焊是将焊件压紧在两个柱状电极之间,通电加热,使焊件在接触处熔化形成熔核,然后断电,并在压力下凝固结晶,形成组织致密的焊点。电极与工件接触面上所产生的热量被电极小
答:表面清理工作的目的是去除焊件表面的氧化物和油污,应将吸附在焊丝、坡口面、坡口两侧各 30mm 范围内的油污、水分及其他杂质和金属氧化物都进行仔细的清理,直至露出金属光