焊接残余应力对焊件有什么影响
答:残余应力对下列焊件是不利的:①在腐蚀介质中工作的焊件,拉应力会加速应力腐蚀;②要求高精度的焊件,内应力的变化会改变其尺寸;③承受低温动载或疲劳强度的焊件,内应

答:残余应力对下列焊件是不利的:①在腐蚀介质中工作的焊件,拉应力会加速应力腐蚀;②要求高精度的焊件,内应力的变化会改变其尺寸;③承受低温动载或疲劳强度的焊件,内应
焊件的结构工艺性是指所设计的焊件结构对焊接工艺的适应性,即在正常焊接条件下,焊件结构是否便于焊接加工并获得优质焊件。它主要从以下几方面分析考虑: 1) 选材要合理,在保
铝及铝合金表面一般都覆盖着油污和氧化铝薄膜,它们阻碍着焊缝金属的熔合,导致焊缝产生气孔、夹杂以及未焊透等缺陷,影响了接头性能,也会恶化焊缝的成形,因此,焊接之前必
焊件材料的化学成分及力学性能应符合技术要求。钢板切割后要符合下列要求:焊缝坡口边缘应呈直角,但允许有≤ 2mm 的偏斜;切割表面应保证光洁平整,当凸凹不平度≥ 2mm 时应进行
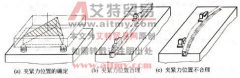
在夹具上对焊件夹紧有两个目的:一是使工件的定位基准与定位元件紧密接触;二是保持焊接(或点固)过程中零件位置不变。要达到上述目的,必须研究解决夹紧力的数目、作用方向
(1) 对口错边量 圆筒形焊件对接接头纵缝和环缝的对口错边量如图 7-2 所示。 图 7-2 圆筒形焊件对接接头纵缝和环缝的对口错边量 a) 纵缝 b ≤ 0.1 δ,且 b ≤ 2mm ; b )环缝 b ≤ 0.15 δ,且
(1) 坡口准备 焊件δ 5mm 且双面焊时开 I 形坡口,δ≥ 5mm 时视具体情况开 V 、 U 或 X 形坡口。坡口须机加工。 (2) 焊丝及熔剂选择 可采用含脱氧元素的低磷铜焊丝 HS202 和特制纯铜焊丝