钎焊焊前清理操作的步骤及工艺要点
钎焊前必须仔细地清除焊件表面的氧化物、油脂、脏物和油漆等,因为熔化了的钎料不能润湿未经清理的零件表面,也无法填充间隙。有时,为了改善母材的钎焊性以及提高钎焊接头的

钎焊前必须仔细地清除焊件表面的氧化物、油脂、脏物和油漆等,因为熔化了的钎料不能润湿未经清理的零件表面,也无法填充间隙。有时,为了改善母材的钎焊性以及提高钎焊接头的
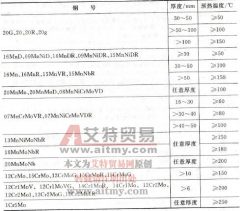
焊前对焊件或焊接区域进行局部加热的工艺手段称为预热。当焊接强度级别较高、有淬硬倾向的钢材,厚度较大的构件,导热性能好的材料以及焊接区域周围的环境温度过低时,都需要
答:焊条往往会因吸潮而使工艺性能变坏,造成电弧不稳、飞溅增大,并容易产生气孔、裂纹等缺陷。因此,焊条使用前必须严格烘干。一般酸性焊条的烘干温度 150~ 200 ℃,时间 1h ;
答: (1) 焊前清理。 铝及铝合金表面覆盖的氧化膜,不仅妨碍与液体金属熔合,还含有一定的结晶水,是形成气孔的原因之一。另外,在基本金属与焊丝的表面,有时还会黏附油类和其
答:焊前检验的主要内容可归纳为: (1) 基本金属的质量检验。 ①检查投料单据;②检查实物标记;③检查实物表面质量;④检查投料划线、标记移植。 注意检查划线的正确性和标记移
焊前为固定焊件的相对位置,以保证整个结构件得到正确的几何形状和尺寸而进行的焊接操作叫做定位焊(俗称点固焊)。定位焊形成的短小而断续的焊缝叫做定位焊缝。通常定位焊缝
对焊缝进行质量检查,是为了发现缺陷,分析缺陷的产生原因,并研究出防止的措施,从而提高焊缝质量。焊接接头的质量检查主要包括焊前检查、焊接过程检验及焊后质量检验三个阶
答:钛及钛合金焊件的表面,焊前一定要进行认真的清理,因污物易在焊缝中产生气孔 和非金属夹杂,使焊缝的塑性和耐腐蚀性显著下降。 常用的清理方法是: (1) 机械清理。用切削加
1) 对组对工序转来的工件进行尺寸和形位质量的复核。 2) 对自动埋弧焊的工艺条件进行复核(包括焊接设备及辅助设备的完好状况和工艺环境)。 3) 工艺条件的规定 ①每焊 400 延长米
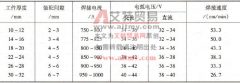
在焊前应根据工件厚度预留一定间隙,不同板厚的预留间隙和焊接工艺参数见表 2-71 。 表 2-71I 形坡口加垫双面焊工艺参数 注:焊剂 HJ431 ,焊丝直径 5mm 。 焊正面焊缝时,可采用焊剂垫