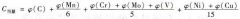
埋弧自动焊设备与焊接过程
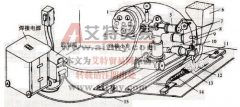
图 12-13 所示为埋弧自动焊的设备,主要包括如下组成。 图 12-13 埋弧自动焊设备 1- 焊丝盘 2- 操纵盘 3- 车架 4- 主柱 5- 横梁 6- 焊剂漏斗 7- 焊丝送进电动机 8- 焊丝送进滚轮 9- 小车电动机

图 12-13 所示为埋弧自动焊的设备,主要包括如下组成。 图 12-13 埋弧自动焊设备 1- 焊丝盘 2- 操纵盘 3- 车架 4- 主柱 5- 横梁 6- 焊剂漏斗 7- 焊丝送进电动机 8- 焊丝送进滚轮 9- 小车电动机
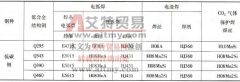
答:低合金结构钢是在碳素钢的基础上,加入少量或微量合金元素,使碳素钢的组织发生变化,从而获得较高的屈服点和冲击韧性的钢。在所有的金属材料中,低碳钢具有最优良的焊接
为保证焊接质量,焊条必须进行烘干并应妥善地保管。 (1) 焊条的烘干 由于碱性焊条药皮是采用水玻璃做粘结剂,酸性焊条是采用有机物做粘结剂,用木粉做造气剂,因此焊条的烘干温
断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形焊接技术。 断弧焊法的背面成形机理主要是靠
金属构件在焊接过程中会产生焊接应力和各种各样的焊接变形。焊接应力会大大降低焊接结构的承载能力和使用寿命,往往是造成裂纹的直接原因;焊接变形则会造成焊接结构尺寸、形
答:如珠光体钢与奥氏体钢的焊接,利用高合金焊接材料直接在异种钢接头上施焊。这时应设法减小珠光体钢母材在焊缝中的比例,比如选用小的焊接热输入,采用细焊条或细焊丝,对
答:实际焊接结构所用的金属材料绝大多数是钢材,影响钢材焊接性的主要因素是化学成分。各种化学元素加入钢中以后,对焊缝组织性能、夹杂物的分布以及对焊接热影响区的淬硬程
中碳钢的 w(C) 为 0.30%~0.60% ,熔焊焊接性随含碳量和含锰量的增加而变差。按 IIW 的碳当量计算公式,其 CE 在 0.40%~0.80% 之间,对 w(C) 接近 0.30% 且含锰不高的 Q275 、 30 、 3…
高碳钢焊接性更差,除选用高铬镍不锈钢焊接材料以外,在任何壁厚和环境温度下都必须预热。预热温度一般在 250~350 ℃,随含碳量和壁厚的增加,以及环境温度的降低而提高,极端情
1) 焊缝的布置要留有足够的操作空间以便于施焊,保证焊接工作顺利进行,如图 14-16 所示。同时应尽量采用平焊,避免仰焊。 2) 焊缝应避开应力最大或应力集中的部位。如图 14-17 所示