中碳钢焊条电弧焊时,如何按母材焊接性及接头强度要求选择焊条
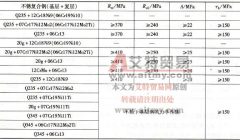
焊接性较好的中碳钢(如 35 钢)可按“等强原则”选用焊条,焊接性较差的中碳钢(如 45 钢)常按“低匹配”原则选用焊条。推荐的匹配要求见表 3-7 。 表 3-7 中碳钢按母材焊接性及接

焊接性较好的中碳钢(如 35 钢)可按“等强原则”选用焊条,焊接性较差的中碳钢(如 45 钢)常按“低匹配”原则选用焊条。推荐的匹配要求见表 3-7 。 表 3-7 中碳钢按母材焊接性及接
根据焊件接缝所处的空间位置,焊接位置分为平焊、立焊、横焊和仰焊。焊接位置可用焊缝倾角和焊缝转角的不同来区分。 处于不同焊接位置的焊缝,其焊接操作方法也有所不同。操作
夹渣是指由于焊接工艺不当或者焊接材料不符合要求,在焊缝金属内部或熔合线内部存在有非金属夹杂物,如图 12-37 所示。夹渣的形状是多种多样的,一般与气孔相似,而外形更不规则
答: (1) 焊接方法。热轧正火钢适应各种焊接方法,主要考虑产品结构、板厚、技术要求和生产条件等因素,最为常见的焊接方法是焊条电弧焊、埋弧焊、熔化极气体保护焊、钨极氩弧
答: (1) 非破坏性检验的优缺点。 优点:①可直接对所生产的产品进行试验,而与零件的成本或可得到的数量无关,除去坏零件之外也没多大损失;②既能对产品进行普检,也可以对典
焊接热输入是指熔焊时由焊接能源输入到单位长度焊缝上的热能,又称线能量,可用下式进行计算 q= η IU/v 式中 q- 热输入 (J/mm) ; η - 热效率,因焊接方法不同而不同(表 1-1 ); I- 焊
答: (1) 咬边。由于焊接参数选择不当,或操作工艺不正确,沿焊趾的母材部位产生的沟槽或凹陷称为咬边。在立焊及仰焊位置容易发生咬边,在角焊缝上边缘也容易产生咬边,如图
不锈复合钢板是以较薄的不锈钢为复层和珠光体钢(低碳钢、低合金钢)为基层复合轧制或焊接而制成的双金属板。不锈复合钢板的复层保证耐蚀性,基层满足结构强度和刚度的要求,
某项焊接工艺评定 (PQR) 合格后,就可根据评定报告中的因素编写焊接工艺 (WPS) 。 所谓“一项支持多项”是指,只要评定报告 PQR 中的重要因素和补加因素(当要求冲击时)没有变化,
答: (1) 预热。异种钢焊接时,预热温度主要根据母材淬硬裂纹倾向的大小及焊缝合金化程度来确定。如果珠光体钢的淬硬倾向大,则应考虑预热,预热温度应比焊接同类珠光体钢时低