如何进行硅青铜的焊接
硅青铜是所有铜及铜合金中焊接性最好的,铜及铜合金的常用焊接方法,如气焊、碳弧焊、焊条电弧焊、 TIG 焊、 MIG 焊都比其他钢材容易,甚至 MAG 焊和 SAW 焊也不太困难。硅青铜焊接

硅青铜是所有铜及铜合金中焊接性最好的,铜及铜合金的常用焊接方法,如气焊、碳弧焊、焊条电弧焊、 TIG 焊、 MIG 焊都比其他钢材容易,甚至 MAG 焊和 SAW 焊也不太困难。硅青铜焊接
白铜的热导率和线胀系数都接近碳素钢,故焊接相对容易,用于碳素钢的焊接方法大部分都可用于白铜,但使用最多的还是 SMAW 焊、 TIG 焊和 MIG 焊。 白铜系铜镍合金,非普通白钢虽尚
可选择气焊、焊条电弧焊和手工钨极氩弧焊等方法。 (1) 气焊 应为严格中性焰,火焰能率与气焊碳钢时相同。可选用同质焊丝,最好是含锡量比母材高 1%~2% 的同质焊丝。也可选用含磷、
可采用热焊法、半热焊法;加热减应区法——选择铸件特定部位作为减应区予以加热,以减小阻碍补焊区在焊接过程中自由伸缩的约束,从而降低焊接应力及裂纹发生概率;锤击法——
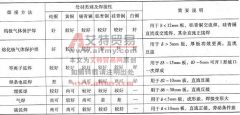
铜及铜合金推荐焊接方法见表 7-1 。 表 7-1 铜及铜合金推荐焊接方法 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服:
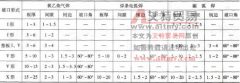
不同焊接方法和板厚的坡口形式及尺寸见表 7-2 。 表 7-2 不同焊接方法和板厚的铜及铜合金焊接推荐坡口形式及尺寸 (1) (单位: mm )① ①除坡口角以“°”表示外。 表 7-2 不同焊接方
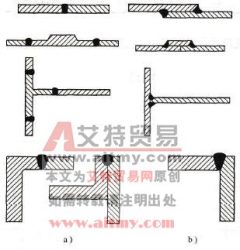
(1) 接头形式 只有热源相对于接头呈对称形时,接头两侧才能具备相同的传热条件,从而获得成形均匀的焊缝。故铜及铜合金最合理的焊接接头形式是对接接头和端接接头,尤其是导热
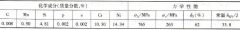
(1) 工况 直硝漂白塔中的浓硝酸介质具有极强腐蚀性,即使以高纯铝制造,设备平均寿命也不过半年。 000Cr10Ni14Si5 超纯不锈钢具有极强抗高温浓硝酸腐蚀性能,而且耐热性和力学性能优
马氏体时效钢可以采用 TIG 、 MIG 、和 EBW 等焊接方法,但鉴于该类钢必须以低热输入法焊接,故 TIG 焊是较佳选择。 MIG 焊的熔敷效率远高于 TIG 焊,但保护效果欠佳。 EBW 焊在真空条件
254SMO 钢系用于耐含卤化物(氯化物、溴化物、氟化物)介质腐蚀的超低碳、高强度(比 316L 高约 50% )超级奥氏体不锈钢,对硫酸、硝酸、稀盐酸、醋酸、氟硅酸、氢氟酸等介质都有良