制订马氏体型不锈钢焊接工艺时主要应注意哪些方面
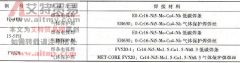
(1) 控制焊缝金属成分是制订焊接工艺的基础 焊缝金属成分取决于母材与焊接材料的组合,应尽量采用同质焊接材料以保证接头性能。但对含碳较高 ( 如 3Cr13 、 4Cr13) 以及不能按规定进

(1) 控制焊缝金属成分是制订焊接工艺的基础 焊缝金属成分取决于母材与焊接材料的组合,应尽量采用同质焊接材料以保证接头性能。但对含碳较高 ( 如 3Cr13 、 4Cr13) 以及不能按规定进
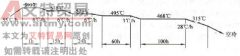
(1) 预热 采用同质焊接材料焊接时,预热是防止冷裂纹的必要手段。预热温度可为 150~400 ℃,温度高低取决于含碳量和接头拘束度。对 w(C)0.10% ,且不含强化元素的普通 Cr13 型钢,如拘束
(1) 除 17-10PH 钢外,三类析出硬化型不锈钢焊接性均属良好。其中马氏体型最好,拘束度不大时不必采取特殊措施;半奥氏体型则须进行相应的焊后热处理甚至冰冷处理(采用奥氏体型焊
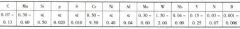
12Cr1MoVG 钢管多用于电站锅炉和尿素等化工设备的蒸气管道,其化学成分和力学性能见表 4-72 、表 4-73 。 表 4-72 12Cr1MoVG 钢化学成分(质量分数, % )( GB5310-1995 ) 表 4-73 12…
(1) 奥氏体 - 铁素体型双相不锈钢 焊接性良好,焊接方法及焊接参数的选择与奥氏体不锈钢大致相同,但在焊接材料选择、预热及焊后冷却速度以及焊接顺序上两者有区别。例如就接触
(1) 淬硬性 低合金耐热钢尽管含碳量均低于 0.25% ,但所含 Cr 、 Mo 都能显著提高钢的淬硬性。其作用机理是能提高过冷奥氏体的稳定性,延迟钢在冷却过程中的转变。 (2) 再热裂纹倾向
(1) 工况 SA-335P92 是在 SA-335P91 基础上适当降 Mo 加 W ,使其 Mo 当量 (Mo+0. 5W) 由 1% 提高到 1.5% ,并加微量 B 的新型马氏体热强钢。其高温强度和抗蠕变性能均大为提高,高温耐蚀…
高锰钢焊接性决定了必须使用小热输入焊接方法,故焊条电弧焊和 CO2 或富氩混合气体保护焊是常规选择。不推荐氧乙炔气焊、钨极氩弧焊、埋弧焊和电渣焊。 (部分原创文章应编辑稿
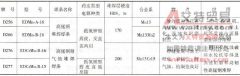
(1) 焊条选择 有高锰钢焊芯、 Cr-Ni 合金钢焊芯和低碳钢焊芯三类。低碳钢焊芯高锰钢焊条使用最广,熔敷金属的性能是通过由药皮渗大量合金元素而获得的,常用高锰钢堆焊专用焊条见
应根据工况对下列工艺条件加以选择: (1) 浸水焊或不浸水焊 主要影响冷却速度。浸水焊冷却速度大,热影响区碳化物以细网状析出,且析出范围较窄,焊接区脆性也不大。不浸水焊则