奥氏体不锈钢焊条的使用要点
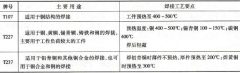
由于奥氏体不锈钢在焊接时受到重复加热,会析出碳化物,从而降低了使用性能,因此除按设备工作条件正确选用焊条外,还应注意以下事项: 1) 不锈钢焊条的药皮通常有钛钙型和低氢

由于奥氏体不锈钢在焊接时受到重复加热,会析出碳化物,从而降低了使用性能,因此除按设备工作条件正确选用焊条外,还应注意以下事项: 1) 不锈钢焊条的药皮通常有钛钙型和低氢
对电焊机的正确使用和合理维护,能保证电焊机的焊接性能稳定和延长其使用寿命。因此使用时应注意下列事项: 1) 电焊机应放在通风良好、干燥的地方,不应靠近高温区,且放置要平
由于焊条电弧焊焊接的铜及铜合金的焊缝含氧、氢量较高,锌蒸发严重,容易出现气孔,焊后接头强度低,使用性能下降,所以焊条电弧焊一般只在其他方法难以进行焊接时才使用。
答: (1) 稳弧剂:使焊条容易引弧及在焊接过程中能保持电弧稳定燃烧。凡易电离的物质均能稳弧。一般采用碱金属及碱土金属的化合物,如碳酸钾、碳酸钠、水玻璃等。 (2) 造渣剂:焊
选用焊条通常是根据焊件化学成分、力学性能、抗裂性、耐腐蚀性以及高温性能等要求,选用相应的焊条种类。再考虑焊接结构形状、受力情况、焊接设备条件和焊条售价来选定具体型
为满足电弧焊的使用要求,对焊条有以下的基本要求: 1) 保证焊缝金属和焊接接头的力学性能及物理性能,不产生气孔、夹渣、裂纹等缺陷。 2) 有良好的焊接工艺性能,如能用各种电
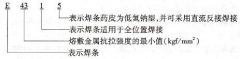
答:焊条型号是以焊条国家标准为依据,反映焊条主要特性的一种表示方法。根据 GB/T5117-1995 《碳钢焊条》标准规定,碳钢焊条型号编制方法为:字母“ E ”表示焊条; E 后的前两位数
焊条电弧焊焊条按其用途可分为结构钢焊条、耐热钢焊条、不锈钢焊条等十大类,见表 12-4 。 表 12-4 焊条大类的划分 焊条型号是国家标准中的焊条代号。碳钢焊条型号见 GB5117-95 ,如
答:按照药皮类型不同,电焊条可分酸性焊条和碱性焊条两大类。熔渣为酸性渣的焊条为酸性焊条,熔渣为碱性渣的焊条为碱性焊条。生产中常用的酸性焊条为钛钙型焊条,常用的碱性
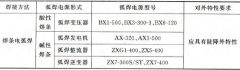
焊条电弧焊的弧焊电源选择见表 2-4 。 表 2-4 焊条电弧焊的弧焊电源选择