焊条电弧焊的补焊工艺
焊条电弧焊在生产中除用于焊接外,还用于焊补加工。对于不同的泄露形式,应有针对性地采用不同的止漏方案和补焊方案,而焊补过程中,正确地选择焊接规范并运用合适的操作方法

焊条电弧焊在生产中除用于焊接外,还用于焊补加工。对于不同的泄露形式,应有针对性地采用不同的止漏方案和补焊方案,而焊补过程中,正确地选择焊接规范并运用合适的操作方法
答:使用碱性(低氢性)焊条焊接时,必须采用直流电源反接法的原因是: (1) 由于碱性焊条的药皮中,含有较多的萤石 (CaF2) 成分,在焊接时分解出电离电位较高的氟元素,使电弧的稳
答:焊条的焊接冶金性能试验有以下几个: (1) 熔敷金属的化学分析。按标准 GB/T5117-1995 《碳钢焊条》和 GB/T5118-1995 《低合金钢焊条》进行。 (2) 熔敷金属和焊缝金属的力学性能试验。分
焊接示例:焊槽深 8mm ,宽 10~12mm ,选焊条 E5016 ,直径 Φ3. 2mm ,电流调节范围 120 ~ 125A 。 操作方法:焊槽较宽、较深的填充焊接,宜采用上、下层两遍焊接搭配成形。 (1) 运条方式
电弧焊是将焊条和焊件作为电极,使两块金属熔合成一体的焊接过程。焊件本身的金属叫做母材,焊条熔化的熔滴过渡到熔池上的金属叫焊着金属。焊接时,由于电弧吹力,使焊件熔化
答: (1) 电弧容易引燃,在焊接过程中电弧燃烧平稳,再引弧容易。 (2) 药皮应均匀熔化,无成块脱落现象。药皮的熔化速度应稍慢于焊芯的熔化速度,使焊条熔化端部能形成喇叭形套筒
①焊前适当预热:预热温度见艾特贸易网相关文章。 ②焊后应缓冷,或采取适当保温措施。 ③宜采用较大焊缝成形系数,以避免深而窄的焊缝。为此应采用较大坡口角,最好采用 U 形
Cr25Ni20 型不锈钢在高温时有较高的抗氧化能力,又叫高温不起皮钢。由于钢中含硅量较多,因此在一般氧化气氛中的使用温度可在 1100 ℃以下,在微弱的硫化物气氛中的使用温度可在
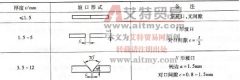
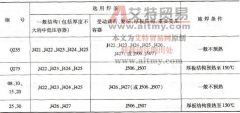
生产中,低碳钢多采用焊条电弧焊,其焊接要点主要有以下方面。 (1) 焊接用焊条。低碳钢焊条电弧焊时主要采用 J422 型焊条,对重要结构也可采用 J506 型、 J507 型焊条。几种低碳钢焊
焊条电弧焊的操作主要可从防止触电、防止弧光辐射和通风除尘等几个方面进行安全保护。 1 .防止触电 焊接作业时的触电事故有两种:一是直接触电,即接触带电体;二是间接触电,