CO2气体保护焊的安全技术
与焊条电弧焊一样, CO2 气体保护焊操作存在着触电、弧光辐射、有害气体和烟尘等方面的危害,因此除了要遵守焊条电弧焊的安全保护规定外,还要针对 CO2 气体保护焊的特点采取以下

与焊条电弧焊一样, CO2 气体保护焊操作存在着触电、弧光辐射、有害气体和烟尘等方面的危害,因此除了要遵守焊条电弧焊的安全保护规定外,还要针对 CO2 气体保护焊的特点采取以下
连弧焊法是在焊接过程中,电弧连续燃烧不熄灭,采取较小的坡口钝边间隙,选用较小的焊件电流,始终保持短弧连续施焊的一种单面焊双面成形焊接技术。与断弧焊法一样,尽管其焊
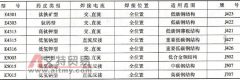
答:根据 GB/T 3670-1995 《铜及铜合金焊条》标准规定,焊条型号根据熔敷金属的化学成分分类。字母“ E ”示焊条,“ E ”后面的字母直接用元素符号表示型号分类。同一分类中有不同化
答:焊条往往会因吸潮而使工艺性能变坏,造成电弧不稳、飞溅增大,并容易产生气孔、裂纹等缺陷。因此,焊条使用前必须严格烘干。一般酸性焊条的烘干温度 150~ 200 ℃,时间 1h ;
引弧是焊条电弧焊的基本操作之一,尤其在定位焊中,使用引弧更为频繁。 (1) 引弧的方法 焊条电弧焊引弧的方法通常有两种: 1) 接触引弧法。接触引弧法是将焊条垂直对着焊件碰击,
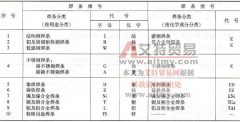
答:我国《焊接材料产品样本》中的牌号方法,已沿用多年至今,为焊接行业所熟知。需指出的是,每一焊条型号可以有多种焊条牌号,以有利于焊条的改进和发展,但每一种焊条牌号
Cr5Mo 耐热钢管采用焊条电弧焊焊接时,应注意以下要点: (1) 坡口加工 Cr5Mo 钢可以用气割加工,气割后应将表面硬化层用砂轮磨掉,且磨平磨光。气割后必须进行退火,并用 10 倍放大镜
高碳钢焊条电弧焊时,防止裂纹比中碳钢更重要,故一般都遵循“低匹配”的原则: ①必须选用抗裂性较好的低氢或超低氢、高韧性碱性焊条。 ②可选用强度级别低一档至数档的结构
焊条电弧焊所用焊接材料主要是指焊条,它由焊芯和药皮两部分组成。 焊芯在焊接过程中作为电弧的电极,熔化后作为填充金属进入熔池,而成为焊缝的一部分,所以焊芯的化学成分和
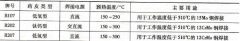
低合金珠光体耐热钢采用焊条电弧焊焊接时,应注意以下方面。 (1) 焊条的选用。焊条一般应选择化学成分、力学性能与母材相近的焊条,参见表 10-24 。表 10-25 给出了几种国产低合金耐