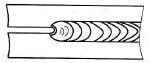
板材焊接操作的焊缝衬垫技术
当要求焊缝全焊透且只能从接头的一面进行焊接时,除了采用单面焊双面成形焊接操作技术外,还可以采用焊缝背面加焊接衬垫的方法。使用焊接衬垫的目的是提供条件,使第一层金属

当要求焊缝全焊透且只能从接头的一面进行焊接时,除了采用单面焊双面成形焊接操作技术外,还可以采用焊缝背面加焊接衬垫的方法。使用焊接衬垫的目的是提供条件,使第一层金属
焊缝倾角为 80 ° ~90 °、焊缝转角为 0 ° ~180 °的焊接位置称为立焊位置,在立焊位置进行的焊接操作称为立焊。立焊时熔池金属容易下淌,故焊缝成形困难,不易得到平整的焊缝。平板
答:焊接时,熔合区附近加热到半熔化状态的母材晶粒,成为熔池金属非自发形核核心,形成焊缝金属与母材金属生长在一起的“联生结晶”,如图 1 所示。局部熔化母材的晶粒越粗大
焊接示例:焊缝表面宽度 4~ 6mm ,板厚 6~8mm ,焊槽表面成形凹于母材平面 Imm ,选焊条 E5016 ,直径 φ3.2mm ,电流调节范围 110 ~ 115A 。 1 .操作方法 采用小斜圆形运条方式,先在焊槽中
答:指引线由带箭头的指引线(箭头线)和两条基准线(一条为实线,另一条为虚线,相互平行)两部分组成,如图 1 所示。基准线一般与标题栏的长边相平行;必要时,也可与标题栏
焊缝处在水平位置时的焊接操作方法称为平焊法。根据焊接接头形式的不同,平焊法又有对接、搭接和角接平焊等。 平焊时,由于焊缝处在水平位置,熔化金属不会从熔池中流出,并且
答:根据角焊缝的外表形状,可将角焊缝分成两类:焊缝表面凸起带有余高的角焊缝称为凸角焊缝;焊缝表面下凹的角焊缝称为凹角焊缝,如图 1 所示。表示角焊缝几何形状的参数有焊
答:根据氢与金属的作用可将金属分为两类:一类是能形成稳定氢化物的金属,如 Zr 、 Ti 、 V 、 Ta 、 Nb 等。在氢量不多时,可与氢形成固溶体,在吸收氢量相当多时,则形成氢化物;
答:为避免重复进行工艺评定和减少评定数量,对钢材作类级别的划分和对试件及焊缝金属的厚度确定一个通用范围是两条重要的途径。为此,在分析试件特性和焊接条件的基础上,从
答: (1) 焊接电流。随着焊接电流的增大,焊缝熔深和余高都有显著增加,而焊缝宽度变化不大。在一定的焊接速度下,焊接电流过大会造成烧穿或过大的热影响区;反之,熔深不足,