焊缝焊接变形的一般规律
焊接结构在焊后一般都会产生变形,如果变形量超过允许值,结构的尺寸和形状就会不符合要求,其强度也会受到很大的影响。因此在焊接过程中,必须采取合理的工艺措施,防止或减

焊接结构在焊后一般都会产生变形,如果变形量超过允许值,结构的尺寸和形状就会不符合要求,其强度也会受到很大的影响。因此在焊接过程中,必须采取合理的工艺措施,防止或减
焊缝收弧是指一条焊缝焊完时把收尾处的弧坑填满。焊接结束时,若立即将电弧熄灭,则焊缝收尾处会产生凹陷很深的弧坑,不仅会降低焊缝收尾处的强度,还容易产生弧坑裂纹。过快
答: (1) 限制焊接材料中的含氢量。在焊条药皮、焊剂和焊芯材料中都不同程度的含有吸附水、结晶水、化合水或溶解的氢,这些都是氢的主要来源。所以焊条和焊剂在使用前应进行烘
自动埋弧焊焊丝、焊剂消耗量见表 1 。 表 1 自动埋弧焊每米焊缝的焊丝、焊剂消耗量
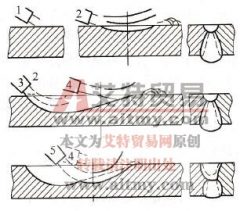
焊缝的收尾是指一条焊缝焊完后如何收弧。焊接结束时,若立即将电弧熄灭,则收尾处会产生凹陷很深的弧坑,不仅会降低焊缝收尾处的强度,还容易产生弧坑裂纹。过快拉断电弧,使
后焊焊缝与先焊焊缝的连接处叫做焊缝的接头。由于受焊条长度的限制,或焊接位置的限制,两段焊缝的接头是不可避免的,接头处的焊缝应力求均匀,防止产生过高、脱节、宽窄不一
当板厚超过 30mm 时,最好采用开坡口的多层焊或多层多道焊,可获得较好的金相组织、较窄的热影响区和较高的冲击韧度。 板厚超过 30mm 时,最好开 V 形、 Y 形复合坡口,或开双 Y 形坡
1) 焊缝射线探伤试验在试件截取拉伸试样、冲击试样之前进行,探伤试验前应去掉垫板。若试件需做焊后热处理时,射线探伤在热处理前、后均可进行。 2) 焊缝射线探伤试验按《钢熔化
答:表示对接焊缝几何形状的参数有焊缝宽度、余高、熔深,如图 1 所示。 图 1 对接焊缝几何形状的参数 (1) 焊缝宽度。焊缝表面与母材的交界处称为焊趾。而单道焊缝横截面中,两焊
焊缝清焊根在有条件的地方可采用碳弧气刨,在某些情况下,也可以用气割清焊根。气割清焊根(割槽)法所需设备简单,但效率较低些。 气割清焊根的技术特点:采用普通割炬,切割