结构钢熔化极富氩混合气体保护焊与CO2气体保护焊在工艺因素上有何差别
均由气体配比导致熔滴过渡过程的不同而引起。气体配比对熔化极气体保护电弧焊的熔滴过渡、飞溅、焊缝成形、焊丝熔化速度以及焊接冶金等均有重要影响。 (1) 熔滴过渡 纯 CO2 气体

均由气体配比导致熔滴过渡过程的不同而引起。气体配比对熔化极气体保护电弧焊的熔滴过渡、飞溅、焊缝成形、焊丝熔化速度以及焊接冶金等均有重要影响。 (1) 熔滴过渡 纯 CO2 气体
熔化极氩弧焊的基本操作与 CO2 气体保护焊基本相似,操作时可参照 CO2 气体保护焊的操作进行。 钨极氩弧焊以手工钨极氩弧焊的引弧、运弧及填丝为基本操作,自动钨极氩弧焊的操作
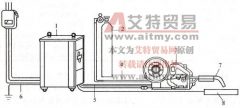
半自动 MIG 焊主要由弧焊电源、送丝机构、焊枪、控制箱、气路系统和水路系统等组成。图 2-12 为半自动 MIG 焊的配置。熔化极脉冲氩弧焊采用的脉冲电源主要有单相整流式、磁放大器式
熔化极氩弧焊常见缺陷的产生原因及防止方法 缺陷 产生原因 防止方法 焊缝形 状不 规则 1)焊丝未经校直或校直效果不好 2)导电嘴磨损造成电弧摆动 3)焊接速度过低 4)焊丝伸出长度过长
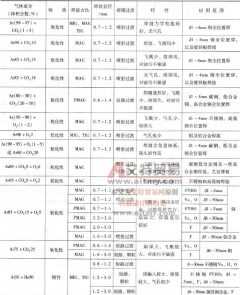
熔化极气体保护焊为何常用混合气体,试述不同混合气体配比的应用范围 熔化极气体保护电弧焊使用单一保护气体往往难以获得理想效果。采用二元或三元混合气体保护比单一气体保护
电弧焊是熔化焊中最重要、应用最广泛的一种焊接方法,包括焊条电弧焊、埋弧焊、气体保护焊等。它是以电弧的形式将电能转变为热能来熔化填充金属和母材,形成焊缝。弧焊电源是
答:熔化焊接时的冶金反应产物,例如非金属杂质(氧化物、硫化物等)以及熔渣,由于焊接时未能逸出,或者多道焊接时清渣不干净,以至残留在焊缝金属内,称为夹渣或夹杂物。
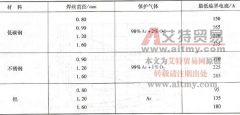
答:熔化极氩弧焊射流过渡的临界电流值与材料、直径、伸出长度等因素有关。焊丝熔点低、沸点低、直径小、伸出长度长则临界电流小。实现熔化极氩弧焊熔滴射流过渡的临界电流范
答:奥氏体不锈钢采用熔化极氩弧焊时,若使用纯氩气作为保护气体,会引起一系列问题: (1) 液体金属的黏度及表面张力较大,易产生气孔。焊缝金属的润湿性差,焊缝两侧易产生咬
(1) 不锈钢 可使用短路过渡、喷射过渡或脉冲喷射过渡:①短路过渡 MIG 焊用于薄板和打底层焊接,通常使用Φ 0.8~ Φ 1.2mm 细焊丝和φ (Ar) 85%~75%+ φ (CO2)15%~25% 混合气体。混合气体的工艺性