熔化极氩弧焊焊接规范
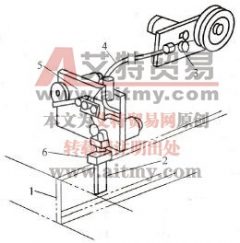
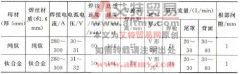
熔化极氩弧焊主要的焊接参数有焊丝直径、电弧电压、焊接电流、焊接速度、喷嘴孔径、焊丝伸出长度和氩气流量等。 (1) 焊接电流与极性。由于短路过渡和粗滴过渡存在飞溅严重、电

熔化极氩弧焊主要的焊接参数有焊丝直径、电弧电压、焊接电流、焊接速度、喷嘴孔径、焊丝伸出长度和氩气流量等。 (1) 焊接电流与极性。由于短路过渡和粗滴过渡存在飞溅严重、电
熔化极气体保护焊不存在层间脱渣要求,故比埋弧焊更宜于窄间隙焊接,而且坡口宽度可比窄间隙埋弧焊更窄,最小宽度仅 10~13 mm 。坡口设计与窄间隙埋弧焊的差别,在于不需要设计打
铝及铝合金的 MIG 焊除了短路过渡和喷射过渡外,尚有亚喷射过渡。 (1) 短路过渡 适用于板厚δ 1~2mm 的薄壁构件,采用小的焊接电流,细焊丝(Φ 0.8~ Φ 1. 0mm )。 (2) 喷射过渡 焊缝呈窄
答: (1) 有宽广的电流调节范围,包括短路过渡和射流过渡之间的电流范围。 (2) 线能量小,焊缝金属间歇的熔化和凝固。焊缝晶粒可以细化,热影响区的宽度小,焊接变形小。 (3) 由于
答:熔化极脉冲氩弧焊是为适应于进行薄板、空间位置焊缝和热敏性强的材料焊接的需要在普通 MIG 焊的基础上发展起来的。它是将脉冲电流周期性地叠加在维弧电流上,如图 1 所示。
以厚度为 1.5~3mm 、 Q195A~C 板为例,采用φ (Ar)75%+ φ (CO2) 25% 混合气; H08Mn2Si φ 1.0mm 焊丝,直流反接,短路过渡焊,背面设置开有 3.5mm × 0.5mm 浅底半圆槽水冷铜垫…
钨极氩弧焊与熔化极氩弧焊均是在氩气保护下进行的焊接,焊接时,电流密度大,电弧温度高,弧光强烈,同时,焊接时将产生金属粉尘、有害气体和紫外线等,因此具有一定的危害性
半自动熔化极氩弧焊焊接铝及铝合金时,一般采用平特性电源,这样在焊接过程中可以细调送丝速度,采用直流反接,这样对焊件及熔池表面的氧化膜有阴极破碎的作用,焊接时电弧比
熔化极氩弧焊适于焊接厚度大于 10mm 的钛及钛合金结构。由于这种方法有较大的热能率,可减少焊接层数,提高焊接速度,从而能提高生产率。另外这种方法产生气孔的倾向也较钨极氩
当紫铜厚度超过 12mm 时,焊接一般选用熔化极氩弧焊方法。 熔化极氩弧焊焊接紫铜时,焊丝的选用原则及焊丝牌号、坡口形式与钨极手工氩弧焊基本一致,但坡口角度减小,一般不留间