通常手工电弧焊有哪几种运条技术方法
答: (1) 直线运条法。直线运条法在焊接时,保持一定的弧长,并沿焊接方向作不摆动的前移。由于焊条不作横向摆动,电弧较稳定,所以能获得较大的熔深,但焊缝的宽度较窄,一般

答: (1) 直线运条法。直线运条法在焊接时,保持一定的弧长,并沿焊接方向作不摆动的前移。由于焊条不作横向摆动,电弧较稳定,所以能获得较大的熔深,但焊缝的宽度较窄,一般
15MnV 钢属普通低合金强度钢,屈服强度为 400MPa ,比 16Mn 钢稍高,它是在 16Mn 钢的基础上加入质量分数为 0.06%~0.12% 的钒冶炼成的。实践证明, 15MnV 钢的板厚对强度、冷弯及低温冲击的影
电弧抑制电路如下图所示,在电感线圈上并联接入一只合适的稳压二极管(也可接入一只普通二极管原理一样)的话,当线圈在导通状态切断时,由于其电磁能释放所产生的高压就被二极管所
答: (1) 电弧稳定性试验。通过断弧长度和灭弧、喘息次数来评定焊条电弧的稳定性。 (2) 再引弧试验。即在 Q235-A 钢板上施焊 15s 时强行断弧,间隔一定时间,然后在另一块温度为室温
如无特殊要求,应按“等强”原则匹配,常用热轧、正火钢焊条匹配要求见表 3-11 。 表 3-11 常用热轧、正火钢焊条匹配要求 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,
刀开关在额定电压下接通或断开负载电流时,会产生电弧。燃弧时间越短,电源送给电弧的能量就越小。因此,加快分断速度、缩短燃弧时间是有利于熄弧的。所以有些刀开关装有速断
本装置最大输入小于100W,采用弱电流引弧技术,能迅速自动地引燃长约5mm~10mm、电流1~3A的稳定电弧。作为直流焊机的辅助引弧器,可将焊机一次引弧成功率由目前的30%提高到100%,解
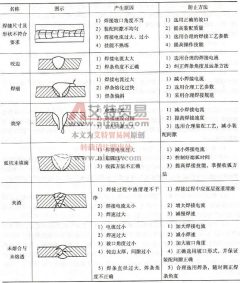
在焊条电弧焊时,由于焊接材料、操作方法及焊接规范参数的选择等原因,会有焊缝尺寸形状不符合要求、咬边、焊瘤、凹坑、塌陷、烧穿,以及表面有气孔和裂纹等缺陷,表 3-28 给出
答:造成电弧偏吹的主要原因有: (1) 焊条偏心度过大。如图 1 所示,由于焊条药皮厚薄不均,药皮薄的一边很快熔化而使电弧外露,迫使电弧偏吹。 (2) 电弧周围气流的干扰。电弧周围
为了加速断路器触头之间电弧的熄灭,根据各种断路器的结构特点及额定电压等的不同,可采用不同的灭弧措施。常采用的灭弧方法主要有以下几种: (1) 吹弧。温度对熄弧的影响非常