什么是焊接电弧的静特性和动特性
答: (1) 焊接电弧的静特性。一定长度的电弧在稳定的状态下,电弧电压 Uf 与电弧电流 If 之间的关系,称为焊接电弧的静态伏安特性,简称伏安特性或静特性,通常用 Uf=f(If) 表示。当

答: (1) 焊接电弧的静特性。一定长度的电弧在稳定的状态下,电弧电压 Uf 与电弧电流 If 之间的关系,称为焊接电弧的静态伏安特性,简称伏安特性或静特性,通常用 Uf=f(If) 表示。当
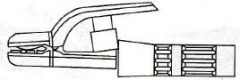
焊条电弧焊必备的焊接工具和辅具包括焊接电缆、焊钳、面罩、焊接用手套、绝缘鞋、屏风板、钢丝刷和敲渣锤等。 1) 焊接电缆。焊接电缆用以实现焊钳、焊件与焊接电源的连接,以传
根据板材焊件接缝所处的空间位置,其焊接位置分为平焊、立焊、横焊和仰焊四种形式。应该说明的是,板料的焊接操作应根据板料厚度(如厚板、薄板)有所不同。 为保证焊件的焊接
焊条电弧焊是通过焊条引发电弧,用电弧热来熔化焊件而实现焊接的一种熔焊方法,它是目前应用最多、最普遍的焊接方法。 电弧是一种空气导电现象。焊接电弧,就是在焊条与工件之
表 2-1 、表 2-2 、表 2-3 分别给出了旋转式直流电焊机、交流电焊机和硅整流电焊机的常见故障和排除方法。 表 2-1 旋转式直流电焊机常见故障及排除方法 故障特征 可能产生原因 排除方
铸铁电弧热焊法的三个关键环节是:选择正确的加热部位、控制加热温度和焊后缓冷。 (1) 预热预热设备一般用焦炭地炉火箱式电炉,也可用其他简易木炭、木柴炉。当铸件尺寸不大时
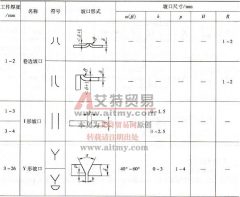
使用焊条电弧焊时,由于结构形式、工件厚度及对焊接质量的要求不同,故接头形式及坡口形式也不一样。 (1) 接头形式。焊接接头的基本形式有对接、搭接、角接和 T 形接四种,如图
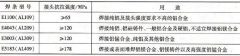
铝及铝合金的熔点较低,操作较困难,对焊工的熟练程度要求较高;一般只在无气焊、氩弧焊场合或氩弧焊、气焊枪难以插入的场合,对板厚大于 2mm 的情况下采用;主要用于纯铝、铸
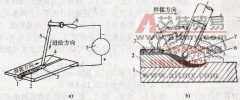
利用电弧作为焊接热源的熔焊方法,称为电弧焊。用手工操纵焊条进行焊接的电弧焊方法,称为焊条电弧焊,又称手工电弧焊,如图 12-7 所示。焊条电弧焊适用于室内、室外、高空和各
(1) 热轧钢 ①应遵守“等强”原则:不要求“等强”时,可采用“低匹配”,以提高接头塑韧性。 ②除母材强度较低,且不承受动载时可用酸性焊条外,应尽量选用低氢碱性焊条。 ③环