如何选择电渣焊的焊接电源
电渣焊要求焊接电源能够保持稳定的电渣过程,维持焊接电流,电压稳定不变。首先,电渣焊时,不应出现电弧放电过程或电渣、电弧的混合过程,否则将破坏正常的焊接工艺参数,电

电渣焊要求焊接电源能够保持稳定的电渣过程,维持焊接电流,电压稳定不变。首先,电渣焊时,不应出现电弧放电过程或电渣、电弧的混合过程,否则将破坏正常的焊接工艺参数,电
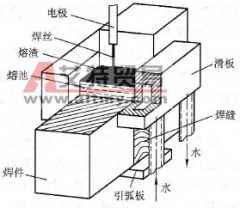
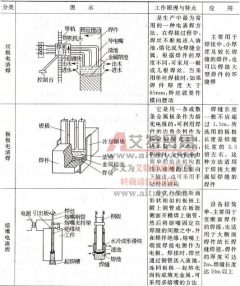
电渣焊是利用电流通过液态熔渣所产生的电阻热进行焊接的方法,如图 14-12 所示。焊接时,焊件采用对接接头,不开坡口,焊缝处于垂直位置并保持一定间隙。焊缝两侧装有紧贴焊件的
答:电渣焊的主要优点是: (1) 可焊接厚度较大的工件。 (2) 具有高的熔敷效率。 (3) 可以使用多电极进行焊接。 (4) 接头制备要求低。 (5) 焊接变形小。 电渣焊的主要缺点是: (1) 只适用
为保证焊接过程的正常进行和获得高质量的焊接接头,对电渣焊设备要经常维护保养和安全操作。 ①网路电压必须与焊机铭牌上的电源电压相符,否则不能接线使用。按外部接线图正确
电渣焊是利用电流通过液态熔渣所产生的电阻热作为热源的熔化焊接方法,是在焊件及冷却滑块所构成的空间内形成一个熔融状态的渣池,焊丝浸在渣池和金属熔池保持一定距离。在焊
答: (1) 电渣焊过程中,熔化的金属、液态熔渣和流动水同时存在,焊前必须检查供水系统,应严密无泄漏,防止熔渣泄漏喷溅、爆炸,造成严重的灼伤和引起火灾。 (2) 焊接收尾时,应
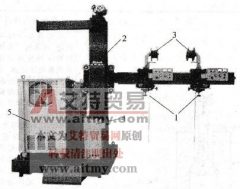
以 HS-1000 型电渣焊机为例,主要由自动焊机头、导轨、焊丝盘、控制箱等组成,并配有焊接不同焊缝形式的附加零件,见图 2-16 。配用的焊接电源为 BP-1-3 × 1000 型电渣焊变压器。 图
(1) 焊接参数分类 可分为主要焊接参数和一般焊接参数两类。前者有焊接电流 I 、焊接电压 U 、渣池深度 h 和装配间隙 c ;后者有焊丝直径 d (或熔嘴板厚、板宽)、电极数 n (含焊丝
答:电渣焊是利用电流通过液态熔渣时所产生的电阻热为热源进行焊接的方法。焊接前首先要把焊件垂直放置,在两焊件间留出一定的间隙,在焊件下端装好引弧槽,上端装好引出板,
答:交流直流均可,容量应根据所焊钢筋的直径选定。一般可选用 BX - 500 ~ 1000 电焊机,也可选用 JSD - 1000 型专用电源。 当焊接钢筋直径大于 32mm 时,应采用 BX -1000 型电焊机或 JSD -