电渣焊作业的危险性和有害性有哪些
电渣焊焊接作业基本是大型没备装置或建筑物设施的金属结构物,焊接作业过程是一项综合性的操作,其中主要的危险性和有害性有以下几方面: ①大型设备的吊装、定位,工夹具的装

电渣焊焊接作业基本是大型没备装置或建筑物设施的金属结构物,焊接作业过程是一项综合性的操作,其中主要的危险性和有害性有以下几方面: ①大型设备的吊装、定位,工夹具的装
电渣焊焊接时,为预防有害气体 (HF) 中毒事故、烧伤事故和触电事故,应采取以下预防措施: ①选用 CaF2 含量低的焊剂,电渣焊工作区应有排除有害气体的措施,电渣焊结构应尽量避免
电渣焊热源温度较低 (1650 ~ 2000 ℃ ) ,加热和冷却都比较缓慢,因而能有效地避免白口产生,获得加工性能好、与母材性能相同且颜色一致的焊缝。此外,由于电源功率大并采用 1 ~
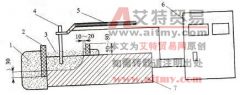
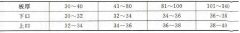
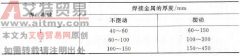
管极电渣焊由于焊后通常直接使用,而不进行热处理,因此,其接头的力学性能主要决定于焊接热过程,必须选择和调整合适的工艺参数来避免晶粒过于长大的倾向。 (1) 装配间隙 管极
焊件材料的化学成分及力学性能应符合技术要求。钢板切割后要符合下列要求:焊缝坡口边缘应呈直角,但允许有≤ 2mm 的偏斜;切割表面应保证光洁平整,当凸凹不平度≥ 2mm 时应进行
(1) 引弧与造渣 引弧与造渣时,采用较高的焊接电压 ( 比正常焊接高 2 ~ 4V) 和较低的送丝速度(一般为 120 ~ 150m/h )。前者是为了获得较高的能量,加速造渣过程;后者是为了使电弧
环缝多丝极电渣焊的焊件在焊接过程中连续转动,焊缝首尾封闭,因此开始焊接和收尾工作比较复杂,起焊处不能引至焊缝之外,要从焊件上建立渣池起焊,然后在焊接过程中把起焊处
熔嘴电渣焊的焊前准备工作与丝极电渣焊基本相同,但在熔嘴电渣焊时,由于熔嘴处在电磁场中,并且在受热后容易发生变形。从而偏离装配间隙中心,甚至有可能与工件短路,因此。
电渣焊的常见缺陷及防止措施见表 6-48 。 表 6-48 电渣焊的常见缺陷及防止措施 名称 产生原因 防止措施 夹渣 1.电渣过程不稳定 2.焊剂熔点过高 1.保持稳定的电渣过程 2.选择适当的
丝极电渣焊的焊接规范保证电渣焊过程具有良好的稳定性、焊接接头的质量和较高的生产率。同时,要获得稳定的电渣过程,首先应设法避免电弧放电现象的发生,以免电渣过程变为电