轴承磨床步进电机控制系统故障检查方法
轴承磨床的步进电机及其控制系统被广泛应用。但是两轴以上的步进电机系统,经常出现诸如两个系统不同步,尺寸散差不稳定等故障。先后试过国内几个品牌的步进电机,在对比中发

轴承磨床的步进电机及其控制系统被广泛应用。但是两轴以上的步进电机系统,经常出现诸如两个系统不同步,尺寸散差不稳定等故障。先后试过国内几个品牌的步进电机,在对比中发
1 .技术要求 (1) 根据任务设计主电路图,列出 PLC 控制 I/O 口(输入 / 输出)元件地址分配表,设计梯形图及 PLC 控制 I/O 口(输入 / 输出)接线图。 (2) 安装 PLC 控制线路,熟练正确地将
(1) 五台电动机都不能启动 当五台电动机都不能启动时,可能存在以下问题。 ①三相电源没接通,检查电源开关 QS 和熔断器 FU1 ,同时还要注意缺相问题。 ②只要有一台热继电器 FR1~
平面磨床负荷图如图 10-1 所示。工作台一个循环周期有严格的规范,其负荷特点如下。 图 10-1 一个循环中转矩的变化 ①工作台切削速度和返回速度相等。 ②加减速转矩为额定转矩的
1 .技术要求 (1) 根据任务,设计主电路图,列出 PLC 控制 I/O 口(输入 / 输出)元件地址分配表,设计梯形图及 PLC 控制 I/O 口(输入 / 输出)接线图。 (2) 安装 PLC 控制线路,熟练正确地
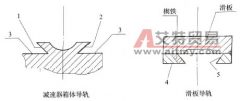
故障现象: M9015 光学曲线磨床的主轴冲程拖板间隙过大,移动不稳定。机床不能正常工作。 故障检查与分析:经过打表测量得知燕尾导轨磨损,产生间隙 0.5mm ,造成移动不稳定,可选
(1) 在单结晶闸管触发电路调试中,经常会遇到以下问题。 ①不论怎样调节输入控制信号,电容器 C2 都没有出现锯齿波。 ②当输入控制信号增大时, C2 上的锯齿波由逐渐增多而变成突
故障现象:数控磨床 MC607 在自动执行程序过程中,出现 C 轴 25050# “轴 %1 轮廓监控”报警,系统无法运行。 故障检查与分析: NCK 计算轴的各插补点(设置点),如果算出理论值与机床
磨床、自动车床等机床,由于加工精度上的原因要求低振动。近年来电动机的调速多使用逆变器。另外通常从公害和改善工作环境等方面要求电动机低噪声。因此,作为系列化了的产品
(1) 通电调试前的准备 MG1432 型高精度万能外圆磨床的组成和电气工作原理在前面文章中已经进行了分析,这里不再赘述。因为 MG1432 型高精度万能外圆磨床有直流调速部分,所以除了应