缓进磨床WE-06直线坐标转动比的测量和计算
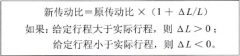
数控机床坐标轴的直线运动是由伺服电机的旋转运动通过皮带、齿轮、蜗轮蜗杆以及滚珠丝杠等传动装置转换成的。在半闭环数控系统中,螺距和传动比是保证旋转编码器控制直线坐标

数控机床坐标轴的直线运动是由伺服电机的旋转运动通过皮带、齿轮、蜗轮蜗杆以及滚珠丝杠等传动装置转换成的。在半闭环数控系统中,螺距和传动比是保证旋转编码器控制直线坐标
1 .调速范围 一般规定工作台速度 4 ~ 80m/min ;砂轮进给速度 0.04 ~ 0. 8m/min 。 一般可将砂轮和工作台用同一台电动机驱动,则综合调速范围为 0.04 ~ 80m/min ,则只有选用矢量控制变频
故障现象: MKLD7140 数控磨床在自动执行程序时,发生“ Z 轴正、负限位超程”的报警。 故障检查与分析: MKLD7140 是杭州机床集团有限公司生产制造的,采用 SINUMERIK 840D 数控系统,能对
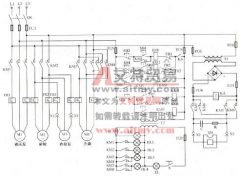
M1432A 型万能磨床的控制线路主要分为三部分:主电路、控制电路及信号和照明电路。 1) 主电路的分析 主电路共有五台电动机,其中 M1 为液压油泵电动机,用于给机床液压传动系统提供
故障现象:一台配套 FANUC 0 系统的数控磨床,开机后出现 401 号报警。 分析与处理过程: FANUC 0 数控系统的 401 号报警属于数字伺服报警,该报警的含义为“ X 、 Z 轴伺服放大器未准备
故障现象:德国瓦尔特公司工具磨床 HPP 在工作过程中,经常出现下列报警: ① Emergency stop correct problem and reset resume operation. (急停,排除问题并复位重新开始操作)。…
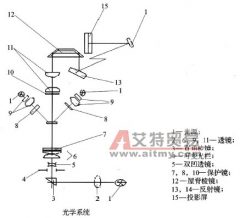
故障现象:光学投影屏目视场黑暗 故障检查与分析:该设备的光学放大器结构原理如图 1 所示,下部照明器由光源 1 、透镜 2 、透镜 6 、直角棱镜 3 、可变光栏 4 、双凹透镜 5 、保护镜
故障现象:一台配套 FANUC 0 系统的数控磨床,长期停用后第一次开机出现 351 号报警。 分析与处理过程: FANUC 0 数控系统的 351 号报警属于数字伺服报警,该报警的含义为“串行脉冲编
M7120 型平面磨床合上总电源开关,按下砂轮电动机启动按钮后,砂轮电动机不能工作。 故障原因: 如图 5-25 所示, M7120 型平面磨床有 4 台电动机,其中 M2 为砂轮电动机,可带动砂轮旋
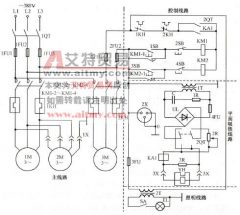
M7130 型平面磨床合上总电源开关 1QT ,转换开关 2QT 置于接通位置,按下砂轮电动机和冷却泵电动机启动按钮后,砂轮电动机与冷却泵电动机均不工作。 故障原因: M7130 型平面磨床电气