如何进行铝镁合金5A06R(LF6R)薄壁简体的自动TIG焊
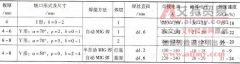
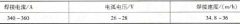
以材质为 5A06R(LF6R) ,规格为Φ 315mm × 4mm 的薄壁简体自动 TIG 焊为例,母材和焊丝的化学成分见表 8-25 。 表 8-25 5A06R(LF6R) 母材和焊丝的化学成分(质量分数, % ) (1) 焊前准…

以材质为 5A06R(LF6R) ,规格为Φ 315mm × 4mm 的薄壁简体自动 TIG 焊为例,母材和焊丝的化学成分见表 8-25 。 表 8-25 5A06R(LF6R) 母材和焊丝的化学成分(质量分数, % ) (1) 焊前准…
(1) 焊接方法和保护气体 以短路过渡方式的半自动 MIG 焊打底,以获得单面焊双面成形;以喷射过渡方式的自动 MIG 焊填充、盖面,可提高中、厚板熔敷效率。采用φ ( Ar) 91%+ φ (CO2)5%+ φ
激光焊的高能量密度对中碳调质钢的焊接更加有利,光束的精确聚焦为高精度焊件焊接创造了焊后毋须再精加工的前提。遗憾的是目前尚缺乏大功率激光器,故对厚壁焊件的激光焊还无
以 Q235A 钢空压机贮气罐为例。简体规格Φ (260 ~ 400)mm × 1100mm × 4mm ,介质洁净干燥空气,工作压力 0.6~1.4MPa 。 薄壁简体纵缝埋弧焊单面焊双面成形工艺的关键是一副理想的工装,工装