薄板的电弧焊操作技术
由于电弧温度高,热量集中,焊接 3mm 以下的薄板时很容易产生烧穿现象,有时也产生气孔,因此焊接操作时,应采用小直径焊条和小电流,运条方法宜采用往复直线形。 对于厚度 2m

由于电弧温度高,热量集中,焊接 3mm 以下的薄板时很容易产生烧穿现象,有时也产生气孔,因此焊接操作时,应采用小直径焊条和小电流,运条方法宜采用往复直线形。 对于厚度 2m
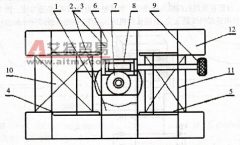
答: BXG 型薄板弧焊机由弧焊变压器 T 和电流控制电路两大部分组成,见图 7-17 。弧焊变压器 T 的铁芯结构较为特殊,它由动铁芯 1 和调节铁芯 2 和 3 组成。主铁芯则由芯柱 4 和 5 所组
答:传统电弧焊机不能适应厚度为 1.5mm 以下薄钢板的焊接,这是因为焊接电流过小时,传统弧焊机既难以引弧,更难以稳弧燃烧,因而经常发生薄板焊穿或焊而不牢等极端现象。为此,
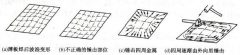
答:薄板焊后产生波浪变形,如图 1(a) 所示,锤击时,锤击部位不能是凸起的部位,这样结果只能朝反方向凸出,如图 1(b) 所示。正确的方法是锤击凸起部分四周的金属,使之产生塑性
答:薄板弧焊机的工作原理可用图 7-18 来说明。当接通电源开关 S1 时,弧焊变压器 T 次级线圈 a3X5 通过交流接触器 KM 常闭触点 KM1 接入匝数较小的电抗线圈 a7X8 。此时,由于二次电压较
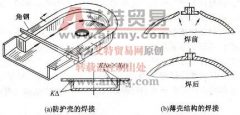
答:焊接薄板结构,主要以防止变形为主,可以采取刚性固定法。 例 1 :防护壳的焊接,先点焊一根角钢支撑,如图 1(a) 所示,在焊接焊缝 1 。然后焊接所有间断焊缝,最后焊接各连续
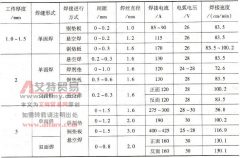
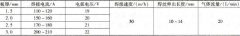
薄板埋弧焊必须采用细直径焊丝、细颗粒焊剂,严格控制装配间隙,最好在装有焊剂垫、铜垫的电磁平台上焊接;当装配间隙很小时,也可悬空焊。薄板埋弧焊工艺参数见表 1 。 表 1
以厚度为 1.5~3mm 、 Q195A~C 板为例,采用φ (Ar)75%+ φ (CO2) 25% 混合气; H08Mn2Si φ 1.0mm 焊丝,直流反接,短路过渡焊,背面设置开有 3.5mm × 0.5mm 浅底半圆槽水冷铜垫…
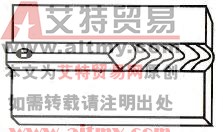
气焊通常用于薄板,当厚度不超过 6mm 时,可用 I 形坡口对接焊。当钢板厚度小于 2mm 时,最好采用卷边对接接头,此时可不填加焊丝,只需用火焰将卷边部分熔化即可,见图 6-95 。焊接
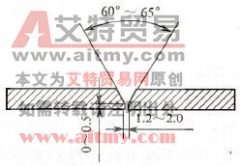
薄板水平对接采用钨极氩弧焊时,通常采用 V 形坡口,其坡口形式如图 6-40 所示。焊前要清除焊丝和坡口表面及其正反两侧 20mm 范围内的油污、水锈等污物,同时,坡口表面及其正反