
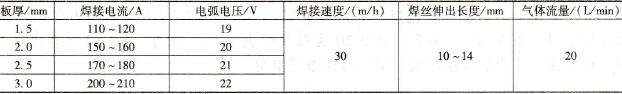
以厚度为1.5~3mm、Q195A~C板为例,采用φ(Ar)75%+φ(CO2) 25%混合气;H08Mn2Si φ1.0mm焊丝,直流反接,短路过渡焊,背面设置开有3.5mm×0.5mm浅底半圆槽水冷铜垫,以利背面成形。焊接电源为抽头式NBC-315配NZC-500-1控制箱和HK-8型自动焊焊车,装配间隙0~1mm,焊接参数见表3-53。
表3-53 低碳钢薄板对接混合气体保护自动焊单面焊双面成形焊接参数
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )