搭接和角接平焊法的操作要点
T 形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。船形焊的焊条位置如图 3-23 所示。这种焊接位置相当于在 90 °角 V 形坡口内的水平对接缝,低压无压容器及管道的搭接焊

T 形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。船形焊的焊条位置如图 3-23 所示。这种焊接位置相当于在 90 °角 V 形坡口内的水平对接缝,低压无压容器及管道的搭接焊
埋弧焊角焊缝主要出现在 T 形接头、角接接头和搭接接头中,可采用船形焊或平角焊(见图 3-11 )。一般情况下,焊件易于翻转时宜用船形焊,焊件不易翻转时只能用平角焊。 图 3-11
答:要回答这一问题,则需要明确负载的特性。若负载的大小完全决定于电动机给出的输出功率,以水泵为例,则出水量将比正常时少很多,并且扬程很低。若负载的所需功率完全决定
答:搭接接头和丁字接头的角焊缝可采用船形焊和斜角焊两种形式,如图 1 所示。当焊件较小容易翻转时,多采用船形焊。不易翻转的焊件则采用斜角焊。 (1) 船形焊。船形焊时两板各
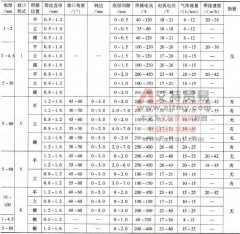
结构钢角接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-39 。 表 3-39 结构钢角接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注:表列焊接速度只指自动焊焊接速度。 (部分原创文章
答:不能正常运行。首先说,此时将不能输出额定功率。从理论上来讲,此时的输出功率是角接 380V 时的 1/3 (实际上大于 1/3) ,也就是说“出力”将严重不足。这是由于每一相所得到
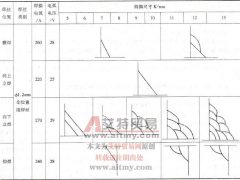
结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-48 。 表 3-48 结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费
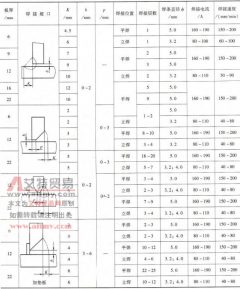
见表 5-6 。 表 5-6 奥氏体不锈钢角接接头焊条电弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
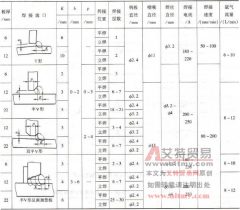
见表 5-8 。 表 5-8 奥氏体不锈钢角接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )