低碳调质钢的焊接性存在哪些主要问题
答:由于低碳调质钢的实际含碳量都在 0.18% 以下,所以焊接这类钢发生的主要问题与正火钢相似,不同点在于这类钢是通过调质处理而获得强化。低碳调质钢的焊接性存在的主要问题有

答:由于低碳调质钢的实际含碳量都在 0.18% 以下,所以焊接这类钢发生的主要问题与正火钢相似,不同点在于这类钢是通过调质处理而获得强化。低碳调质钢的焊接性存在的主要问题有
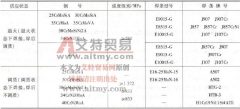
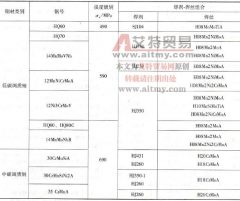
中碳调质钢焊条电弧焊时母材和焊条匹配的原则有: ①应选择低碳合金系统焊条,并严格控制 S 、 P 等杂质含量,以减少裂纹发生率。 ②选用低氢或超低氢、高韧性碱性焊条,对淬硬
①务必选用低氢或超低氢、高韧性结构钢焊条。 ②尽可能以较小的焊接热输入焊接。 ③若退火状态下焊接,焊后要进行调质处理,则应选用焊缝金属合金系统及调质处理规范与母材一
①应按设计要求,选用与母材强度等级相当的低氢或超低氢、高韧性结构钢焊条。 ②按板厚和结构刚度、预热温度、层温,确定合适的焊接热输入。 ③焊后热处理温度应比母材回火温
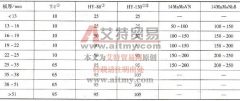
中碳调质钢的淬硬倾向高于含碳量相当的中碳钢,更高于低碳调质钢。焊接时得首先保持不裂,然后方可顾及接头的强度及其他性能。预热是避免致裂的最重要手段,理想的预热和层温
答: (1) 焊缝中的热裂纹。由于中碳调质钢的含碳量及合金元素含量都较高,其结晶温度区间较大、偏析较严重,因而具有较大的热裂倾向。热裂纹经常出现在第一条焊道弧坑和凹形角
基于低碳调质钢焊后不再进行调质处理,焊接热循环对接头最终性能将产生决定性影响,故大热输入焊接方法显然不宜采用。埋弧焊可使用Φ 4 mm 以下焊丝单丝焊和窄间隙焊。中碳调质
除了裂纹敏感性和热影响区脆化问题以外,值得注意的尚有接头软化问题。 (1) 裂纹敏感性 1) 焊缝热裂纹与热影响区液化裂纹。由于严格控制低碳及硫、磷等杂质含量,产生焊缝热裂纹
除非有应力腐蚀倾向的焊接结构或一些规范或标准的强制性规定,一般焊后可不作调质或消除应力热处理。如作热处理则加热温度至少要低于母材原始回火温度 30 ℃左右。对再热裂纹敏
预热可延长 t8/5 ,有助于马氏体完成“自回火”作用,但 t8/5 过长会使冷却速度低于出现上贝氏体和 M-A 组元的临界冷却速度,导致热影响区脆化。故如所提供的焊接热输入足以避免冷