低碳调质钢焊条电弧焊时,母材和焊条如何匹配
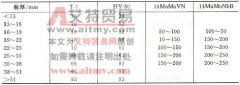
务必采用低氢或超低氢碱性焊条,适用“等强”原则,结构刚度过大时以“低匹配”为宜。常用低碳调质钢焊条匹配要求参见表 3-12 。 表 3-12 常用低碳调质钢焊条匹配要求 注:表中

务必采用低氢或超低氢碱性焊条,适用“等强”原则,结构刚度过大时以“低匹配”为宜。常用低碳调质钢焊条匹配要求参见表 3-12 。 表 3-12 常用低碳调质钢焊条匹配要求 注:表中
(1) 退火状态下焊接 热处理时机和方法的选择,是避免焊后产生裂纹和保证接头最终性能的关键。焊后不能及时进行调质热处理,以及结构复杂,焊缝数量较多,焊接过程持续时间较长
中碳调质钢与低碳调质钢的区别在于含碳量的增加,导致焊接性严重恶化。表现为发生各类裂纹的概率上升,热影响区的脆化和软化加剧,必须采取更为严格的措施方能避免。 (1) 裂纹
这类钢作为高强度的焊接结构用钢,含碳量限制得较低,通常碳的质量分数低于 0.18% ,而且在合金成分的设计上也都考虑了焊接性的要求,所以低碳调质钢焊接基本上与正火钢类似。在
我国低镍低碳调质高强低温钢成熟钢种不多, 07MnNiCrMoVDR (包括 08MnNiCrMoVD 锻件)是其中之一。生产上以采用日本钢种居多,如 LT-45 、 Lr-50 、 LT-60 、 LT-70 等,主要用于低温液体贮槽…
TIG 焊和 SMAW 焊的生产率太低,不适用厚壁件的焊接。窄间隙埋弧焊和窄间隙熔化极气体保护焊都能用于厚壁件焊接,但窄间隙埋弧焊难以焊接直径较小的环缝。本例焊件外径仅Φ 178mm
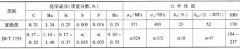
以应用于大功率推土机(如 SD7 型为 162kW , SD8 型为 244kW )结构件的 16MnVNbRE 低碳调质高强度钢为例,母材化学成分和力学性能见表 3-83 和表 3-84 。 表 3-83 16MnVNbRE 低碳调质…
唐钢第一炼钢厂制作的 650m ³ 07MnCrMoV 钢制氧气球罐焊接,使用了 SMAW 和 TIG+SMAW 两种焊接方法。 (1) 球罐用材及主要技术参数 壳体材料为 07MnCrMoVR 钢( CF-62 ),人孔凸缘、 b 、…
窄间隙埋弧焊优越性已不容置疑。艾特贸易网前面介绍了热轧、正火钢单丝窄间隙埋弧焊工艺,今艾特贸易小编以 20MnMo 锻钢制咖 1170mm × 5500mm × 80mm 的厚壁高压加热器为例,介绍焊条电
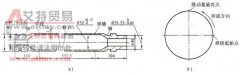
真空电子束焊的 t8/5 远小于常规电弧焊,有利于热影响区塑、韧性的提高,对承受疲劳载荷的承力构件特别有利,故在航空发动机的功率轴、弹性轴、中间齿轮等多有应用。现以贝氏体