试述热轧、正火钢厚壁压力容器的一般焊接工艺
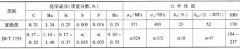
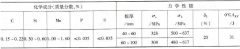
以壁厚 70mm19Mn6 钢 75t 次高压循环流化床锅炉锅筒焊接为例。采用国内锅炉厂传统的纵缝双面埋弧焊,环缝内焊条电弧焊打底,外碳弧气刨清根后埋弧焊工艺。 母材化学成分和力学性能

以壁厚 70mm19Mn6 钢 75t 次高压循环流化床锅炉锅筒焊接为例。采用国内锅炉厂传统的纵缝双面埋弧焊,环缝内焊条电弧焊打底,外碳弧气刨清根后埋弧焊工艺。 母材化学成分和力学性能
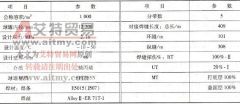
以 SPU355N 钢制 1000m³ 精丙烯球罐为例。球罐主要技术参数见表 3-71 。 表 3-71 球罐主要技术参数 (1) 焊接方法 采用药芯焊丝 CO2 气体保护自动焊工艺。鉴于单层赤道正切式球罐组焊涉及平
窄间隙埋弧焊优越性已不容置疑。艾特贸易网前面介绍了热轧、正火钢单丝窄间隙埋弧焊工艺,今艾特贸易小编以 20MnMo 锻钢制咖 1170mm × 5500mm × 80mm 的厚壁高压加热器为例,介绍焊条电