
以壁厚70mm19Mn6钢75t次高压循环流化床锅炉锅筒焊接为例。采用国内锅炉厂传统的纵缝双面埋弧焊,环缝内焊条电弧焊打底,外碳弧气刨清根后埋弧焊工艺。
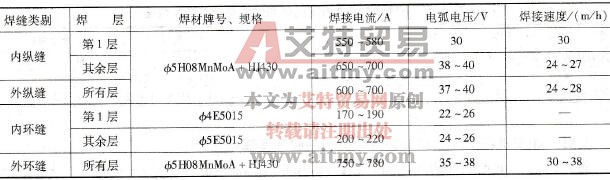
母材化学成分和力学性能见表3-60。焊接坡口如图3-33所示。焊接参数见表3-61。焊后立即进行(250~300)℃×2h消氢处埋,然后进行(600~640)℃×3h消除应力退火。
表3-60 19Mn6(德国钢号)化学成分和力学性能
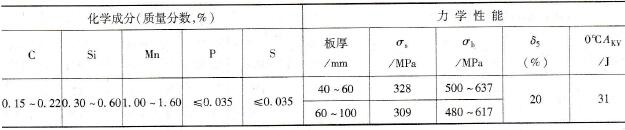
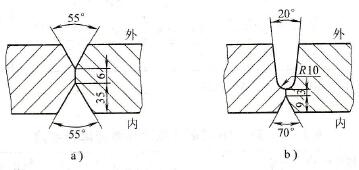
图3-33 焊接坡口形式
a)纵缝坡口b)环缝坡口
表3-61 19Mn6钢厚壁锅筒焊接参数
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )